مقاله تخصصی صفر تا صد تولید بیلت آلومینیوم؛ از ذوب مواد اولیه تا تولید شمش اکستروژن
۱۴۰۵/۸/۱۱
واحد مهندسی نوآوران پنجره سپاهان
۱. بیلت آلومینیوم چیست و چه کاربردی دارد؟
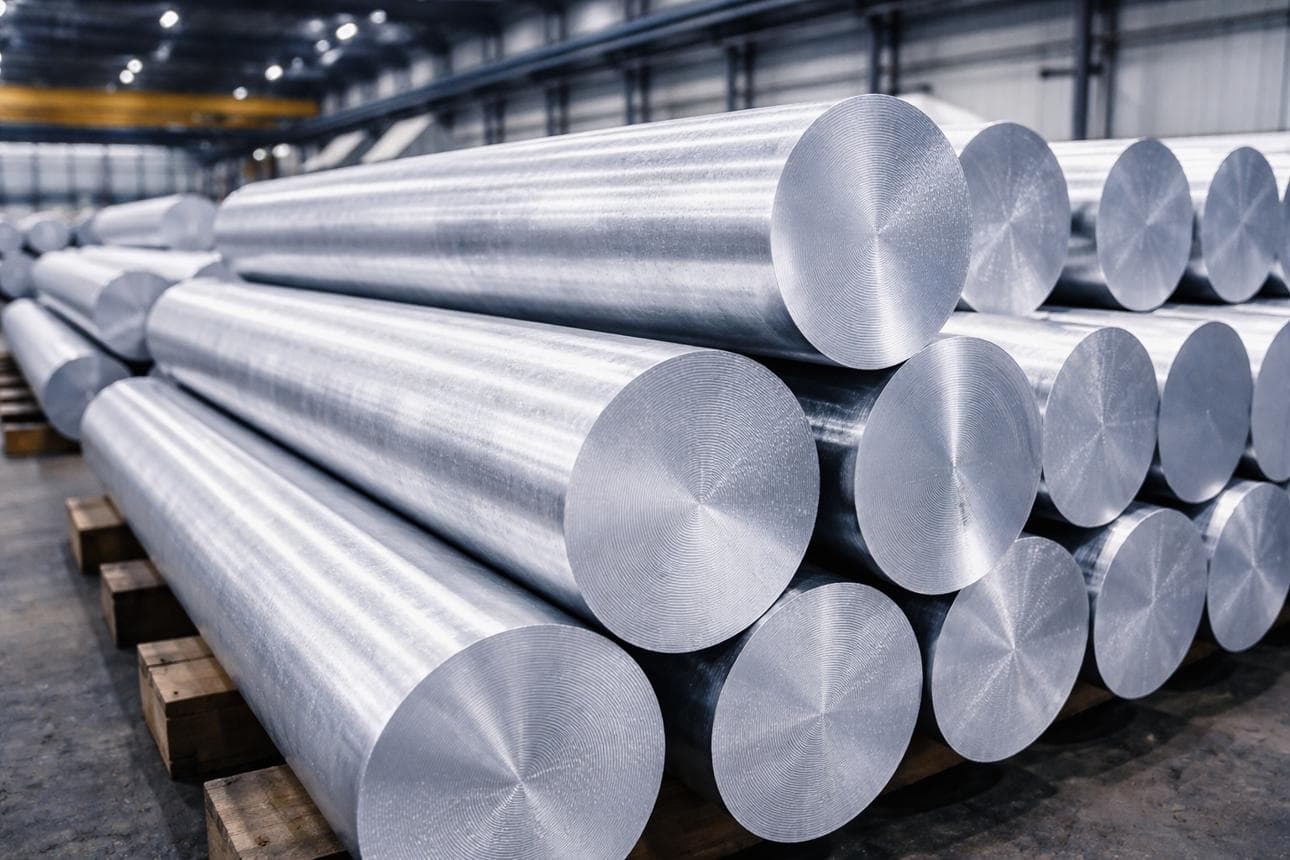
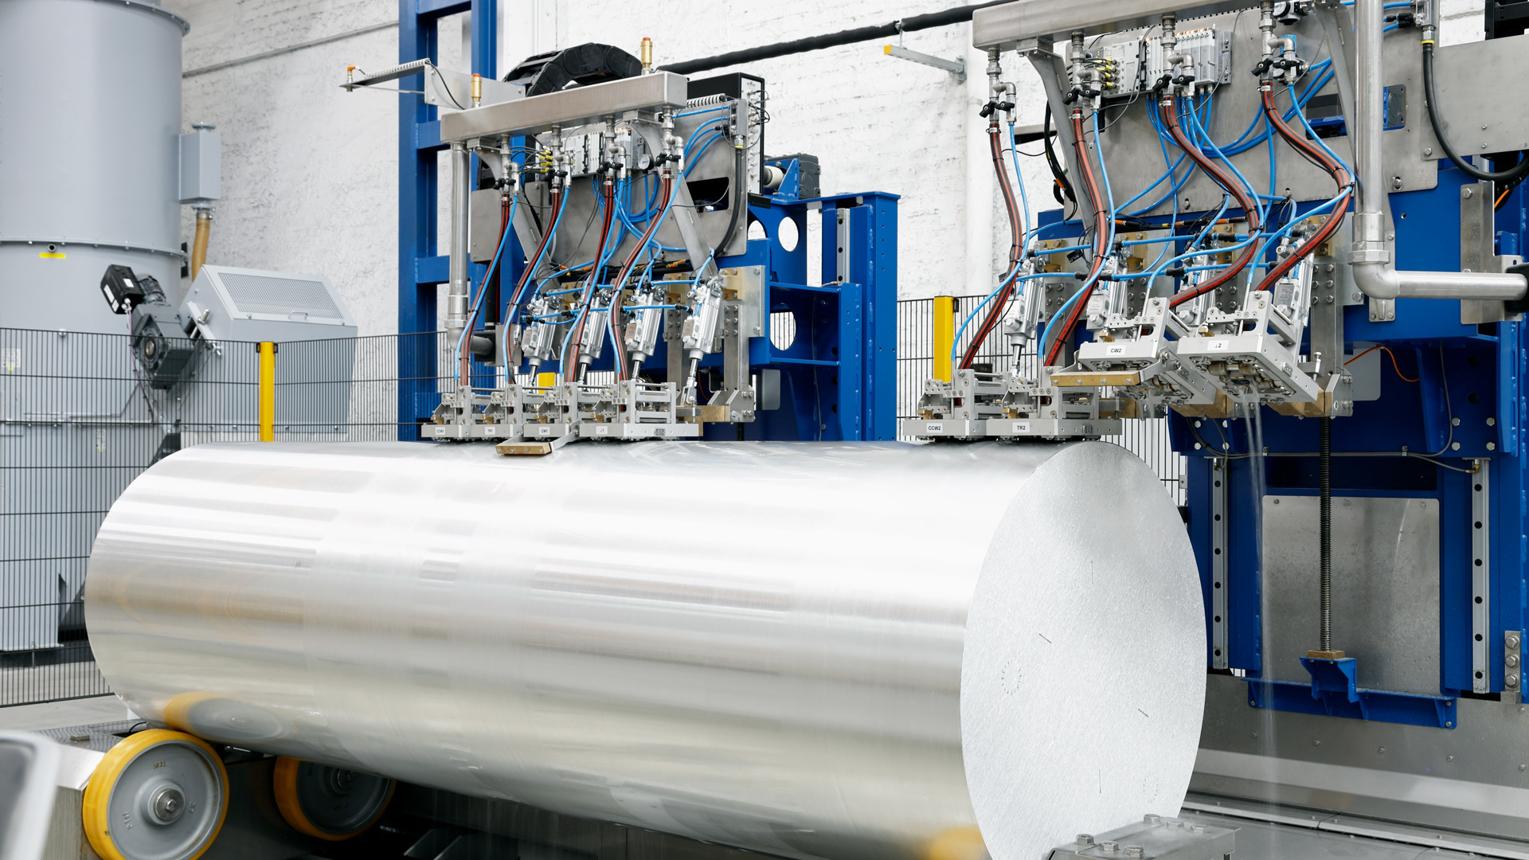
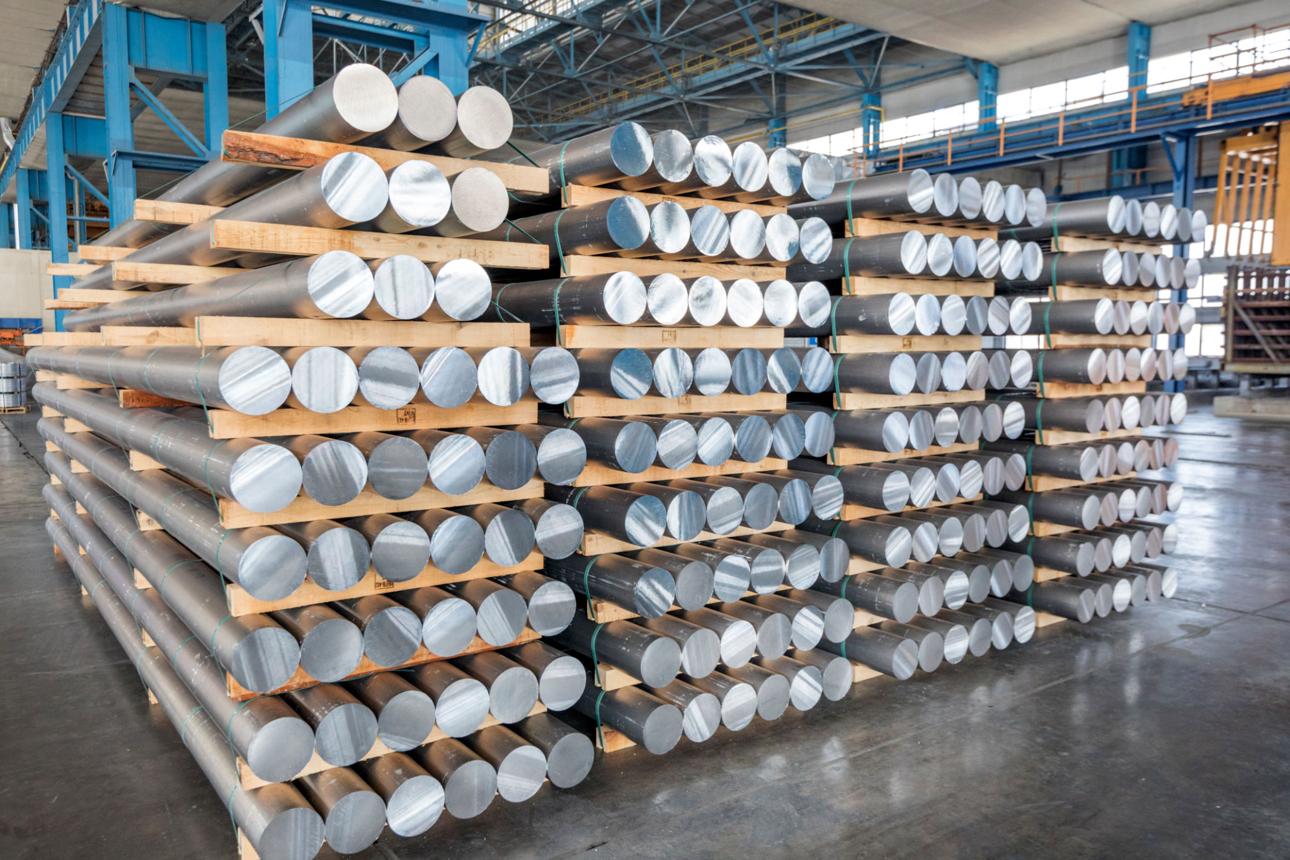
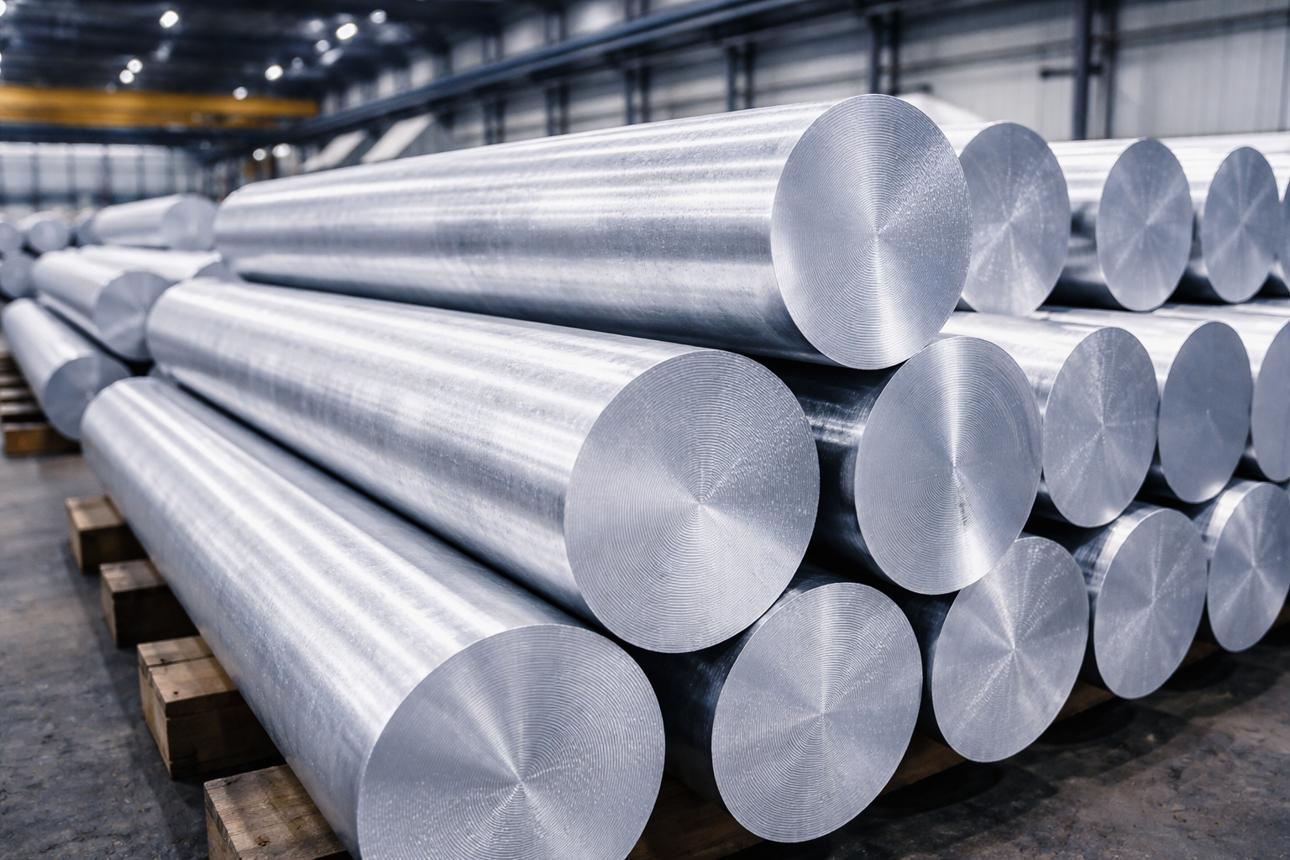
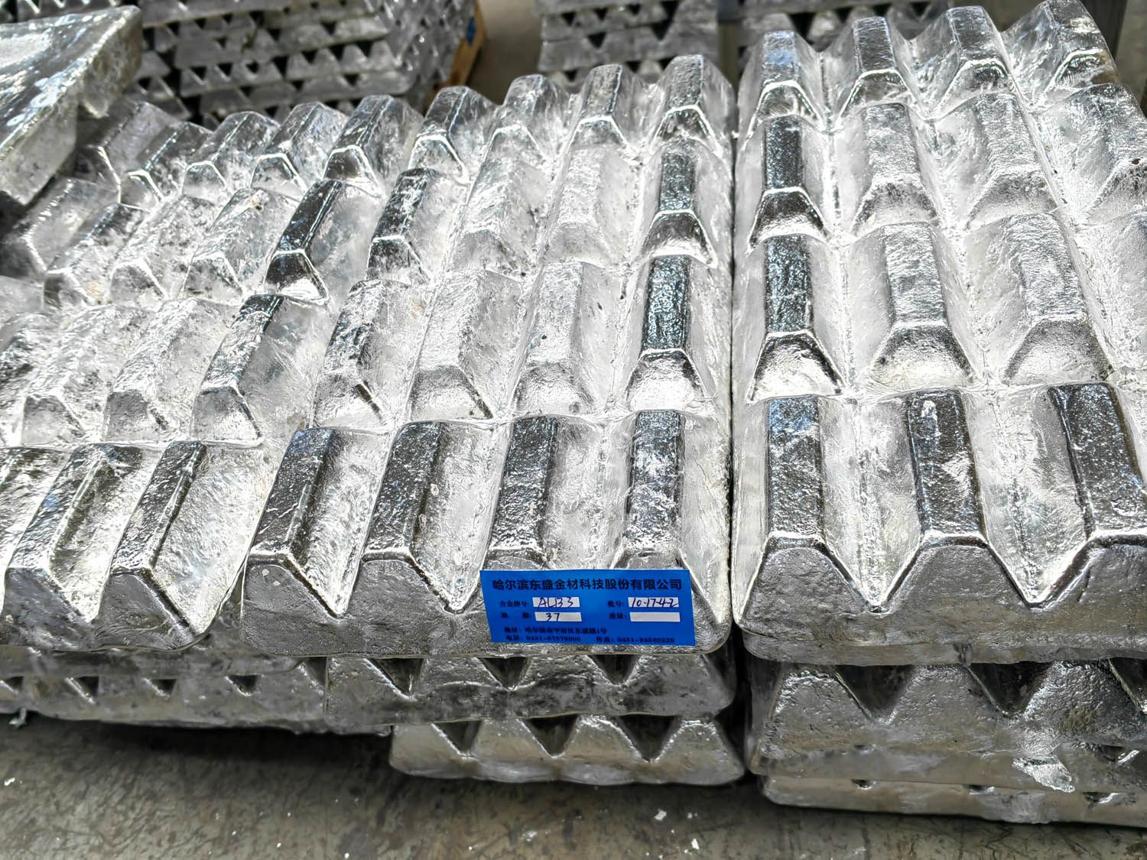
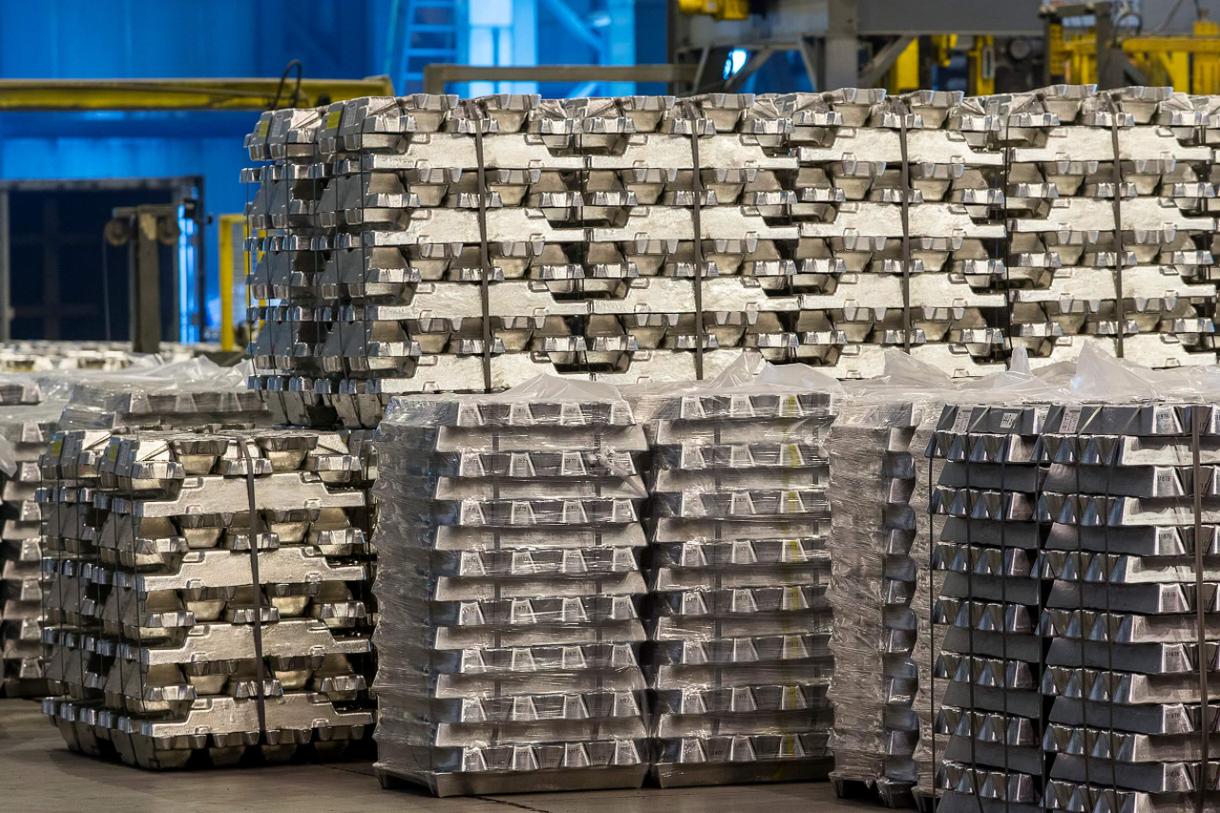
بیلت آلومینیوم یک محصول نیمهساخته استوانهایشکل است که از طریق فرآیند ریختهگری آلیاژهای آلومینیوم تولید میشود.
این محصول معمولاً بهعنوان ماده اولیه در دستگاههای پرس اکستروژن مورد استفاده قرار میگیرد. در این فرآیند، بیلت پس از گرم شدن تا محدوده دمایی مناسب، تحت فشار بسیار زیاد از داخل قالب فولادی عبور میکند و به شکل مقاطع مختلف آلومینیومی درمیآید.
بیلتها در قطرها و طولهای مختلف تولید میشوند. قطر بیلت با توجه به ظرفیت پرس اکستروژن، نوع محصول، طراحی خط تولید و نیاز کارخانه تعیین میشود.
آلیاژهای سری ۶۰۰۰، بهویژه آلیاژهای 6060، 6063 و 6082، از پرکاربردترین آلیاژها در تولید بیلتهای اکستروژن هستند.
این آلیاژها عمدتاً بر پایه سیستم آلومینیوم ـ منیزیم ـ سیلیسیم ساخته میشوند و قابلیت اکستروژن، مقاومت خوردگی و خواص مکانیکی مناسبی دارند.
بیلتهای آلومینیومی در صنایع زیر کاربرد دارند:
- تولید پروفیل درب و پنجره آلومینیومی
- تولید سیستمهای نمای کرتینوال و لامل
- تولید پروفیلهای ترمالبریک
- تولید پروفیلهای صنعتی و ساختمانی
- صنایع خودروسازی و حملونقل
- صنایع هوافضا
- تولید قطعات ماشینآلات صنعتی
- تولید تجهیزات الکتریکی و حرارتی
۲. انتخاب و آمادهسازی مواد اولیه
اولین مرحله در تولید بیلت آلومینیوم، انتخاب مواد اولیه مناسب است.
کیفیت مواد اولیه یکی از مهمترین عوامل تعیینکننده ترکیب شیمیایی، خواص مکانیکی و کیفیت متالورژیکی بیلت نهایی است.
در کارخانههای تولید بیلت، معمولاً از ترکیبی از مواد اولیه زیر استفاده میشود:
آلومینیوم اولیه (Primary Aluminium)
آلومینیوم اولیه از فرآیند تولید صنعتی آلومینیوم و استخراج آن از آلومینا به دست میآید. این ماده معمولاً خلوص بالایی دارد و برای تولید آلیاژهای مهندسی به کار میرود.
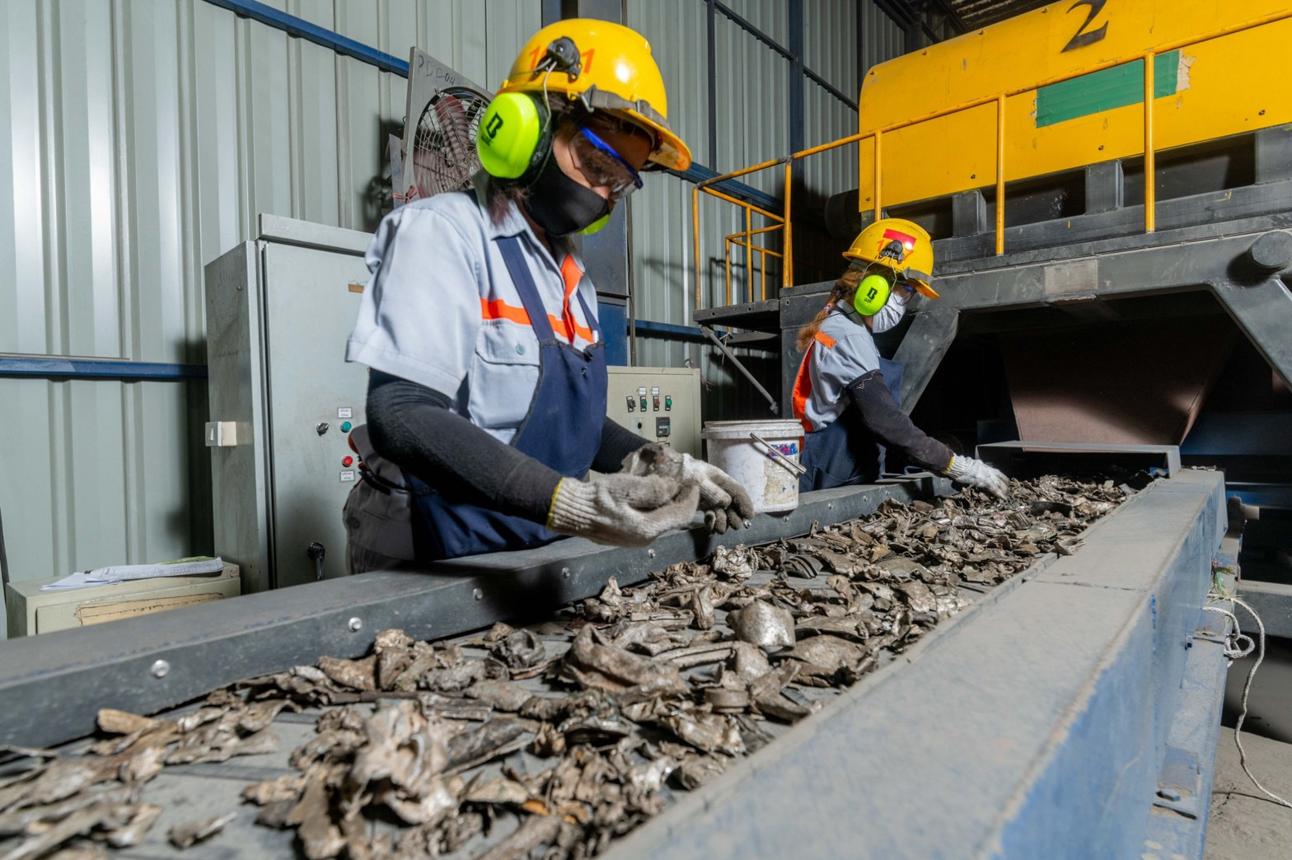
قراضه آلومینیومی (Aluminium Scrap)
قراضههای آلومینیومی یکی دیگر از منابع تأمین مواد اولیه هستند. استفاده از ضایعات میتواند هزینه تولید و مصرف انرژی را کاهش دهد؛ اما به شرط آنکه ضایعات بهدرستی تفکیک، شناسایی و کنترل شوند.
استفاده از قراضههای نامشخص یا مخلوط میتواند موجب افزایش عناصر ناخواسته مانند آهن، مس و سایر ناخالصیها شود.
آلیاژهای مادر (Master Alloys)
برای تنظیم دقیق ترکیب شیمیایی مذاب، از آلیاژهای مادر استفاده میشود.
برای مثال:
- آلومینیوم ـ سیلیسیم برای تنظیم مقدار سیلیسیم
- آلومینیوم ـ منیزیم برای تنظیم مقدار منیزیم
- آلومینیوم ـ تیتانیوم ـ بور برای ریزدانهسازی ساختار
- آلومینیوم ـ منگنز برای تنظیم ترکیب شیمیایی در آلیاژهای خاص
در این مرحله، مواد اولیه باید بر اساس استاندارد آلیاژ موردنظر انتخاب و توزین شوند.
برای مثال، تولید بیلت آلیاژ 6063 نیازمند کنترل دقیق مقدار منیزیم، سیلیسیم، آهن و سایر عناصر آلیاژی است.
نکته مهم این است که ترکیب شیمیایی مناسب تنها به معنای رسیدن به درصد عناصر استاندارد نیست؛ بلکه میزان ناخالصیها و نحوه توزیع عناصر در ساختار آلیاژ نیز اهمیت زیادی دارد.
۳. ذوب آلومینیوم در کورههای صنعتی
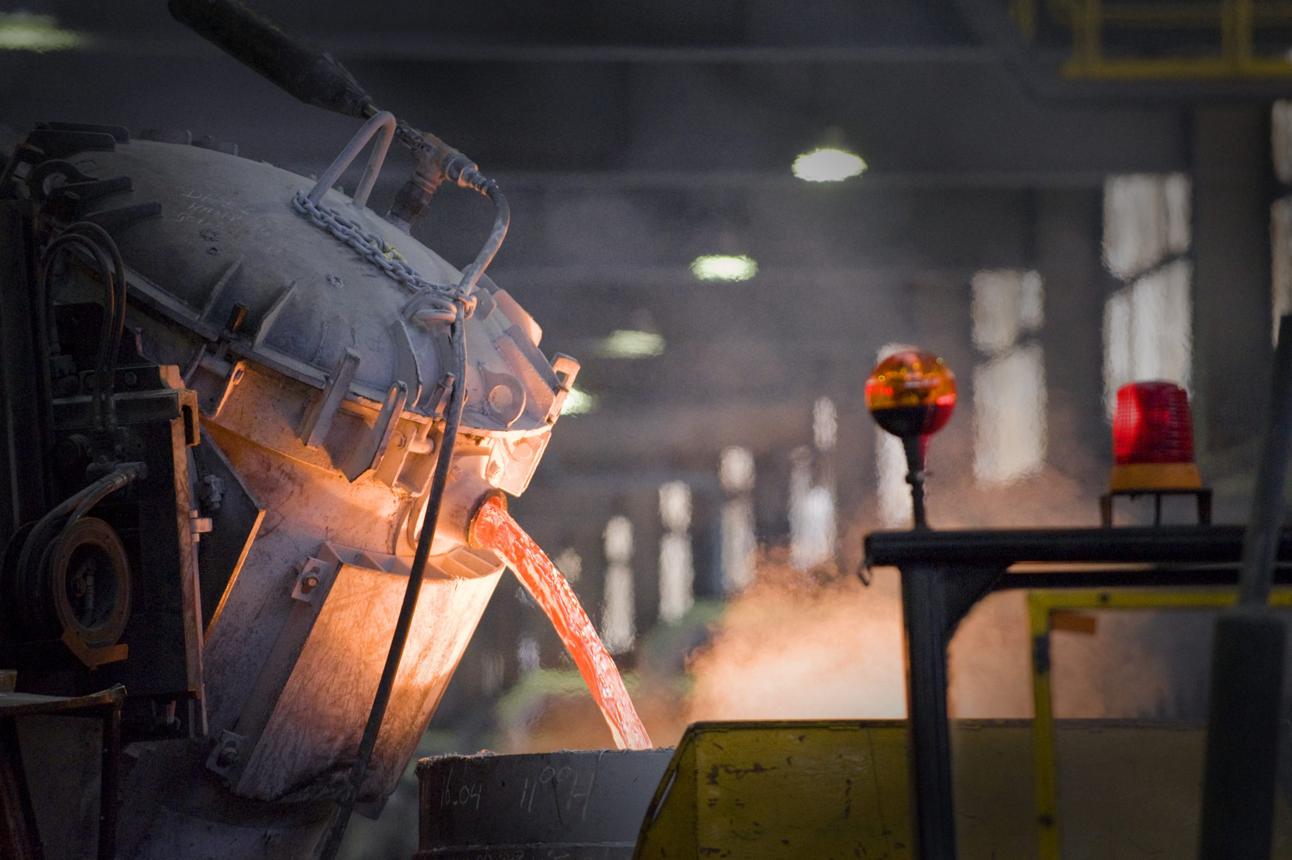
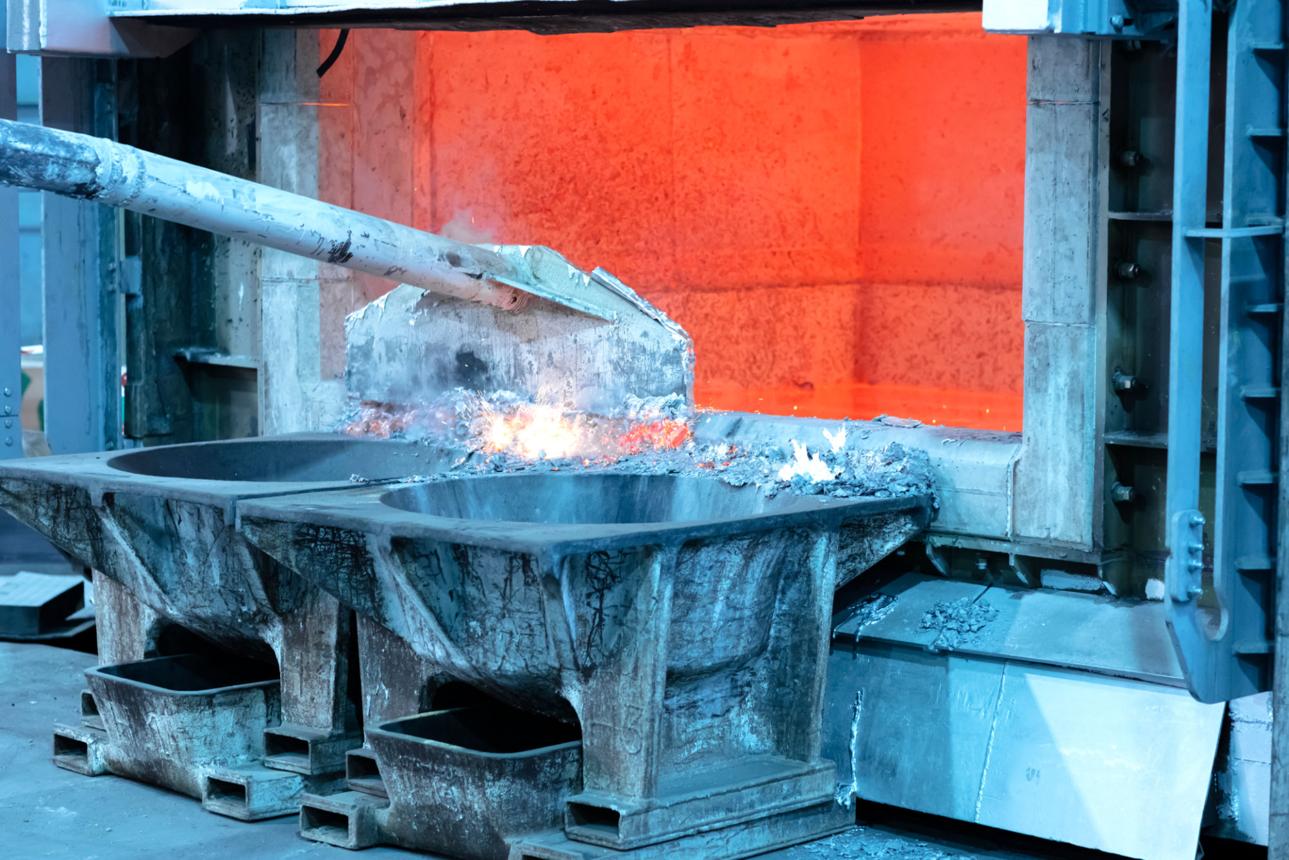
پس از آمادهسازی مواد اولیه، عملیات ذوب آغاز میشود.
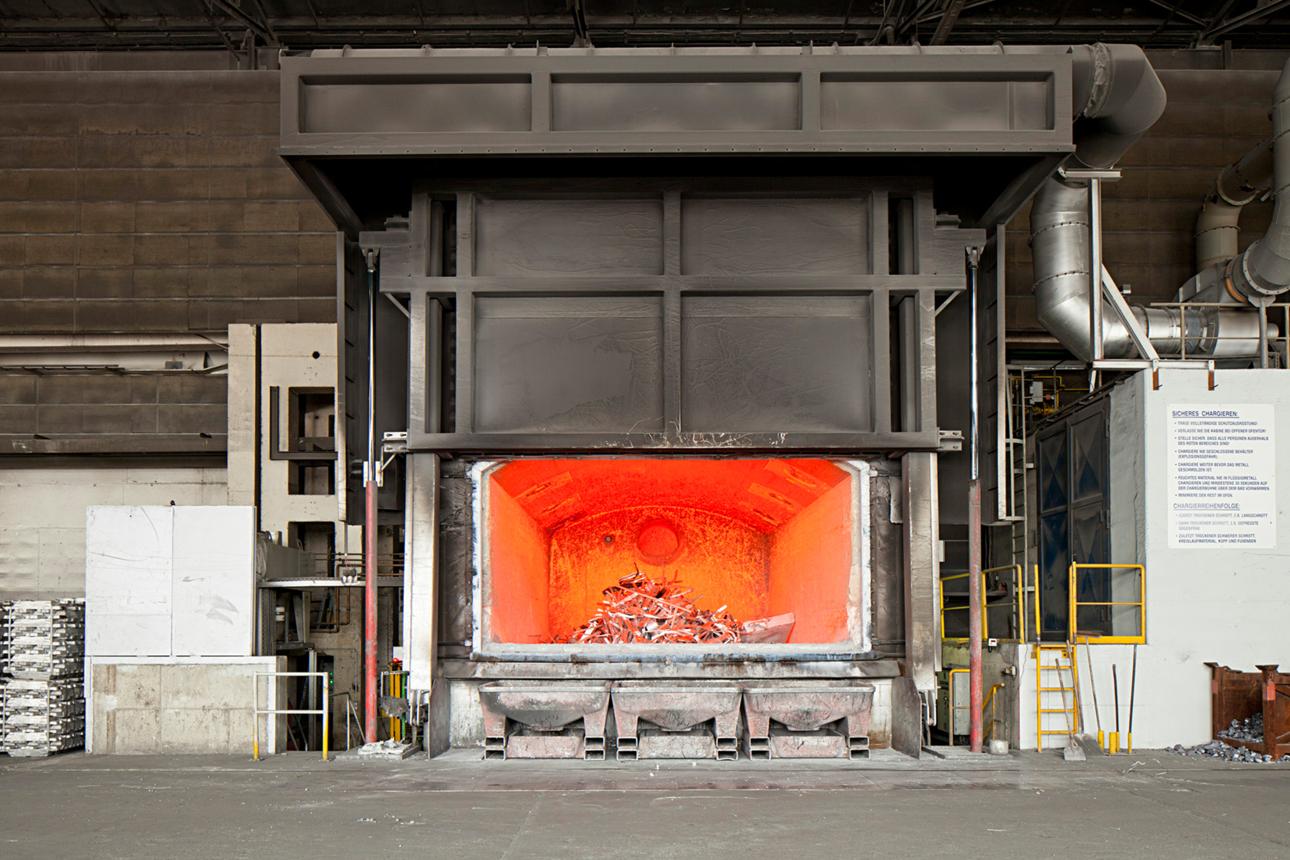
در این مرحله، آلومینیوم اولیه، قراضههای تأییدشده و مواد آلیاژی بر اساس دستورالعمل تولید وارد کوره میشوند.
کورههای مورد استفاده در صنعت تولید بیلت معمولاً شامل موارد زیر هستند:
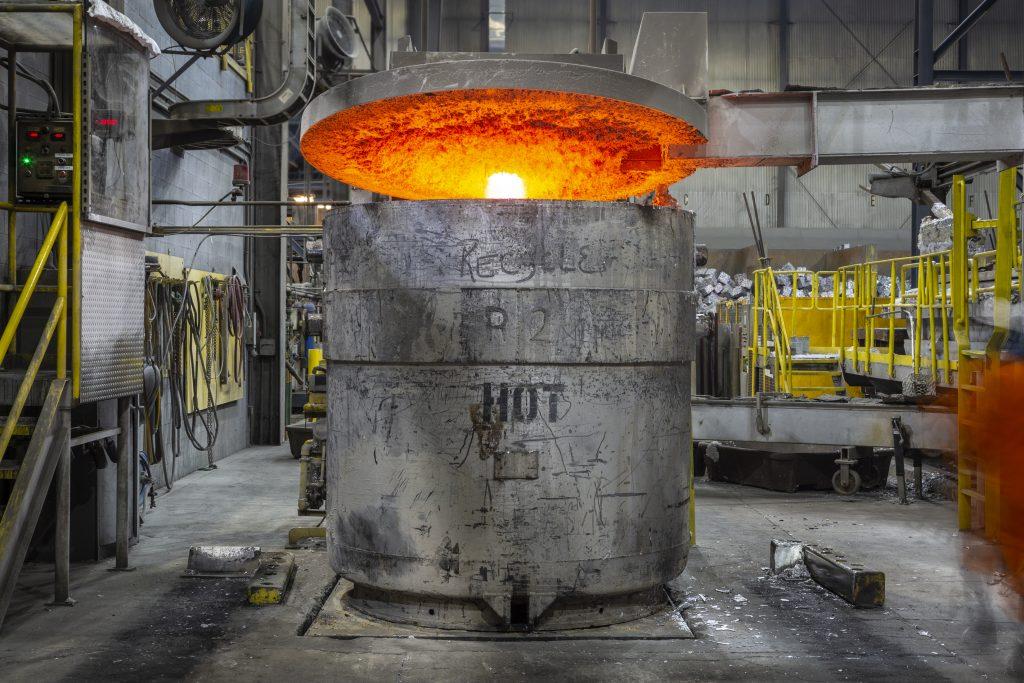
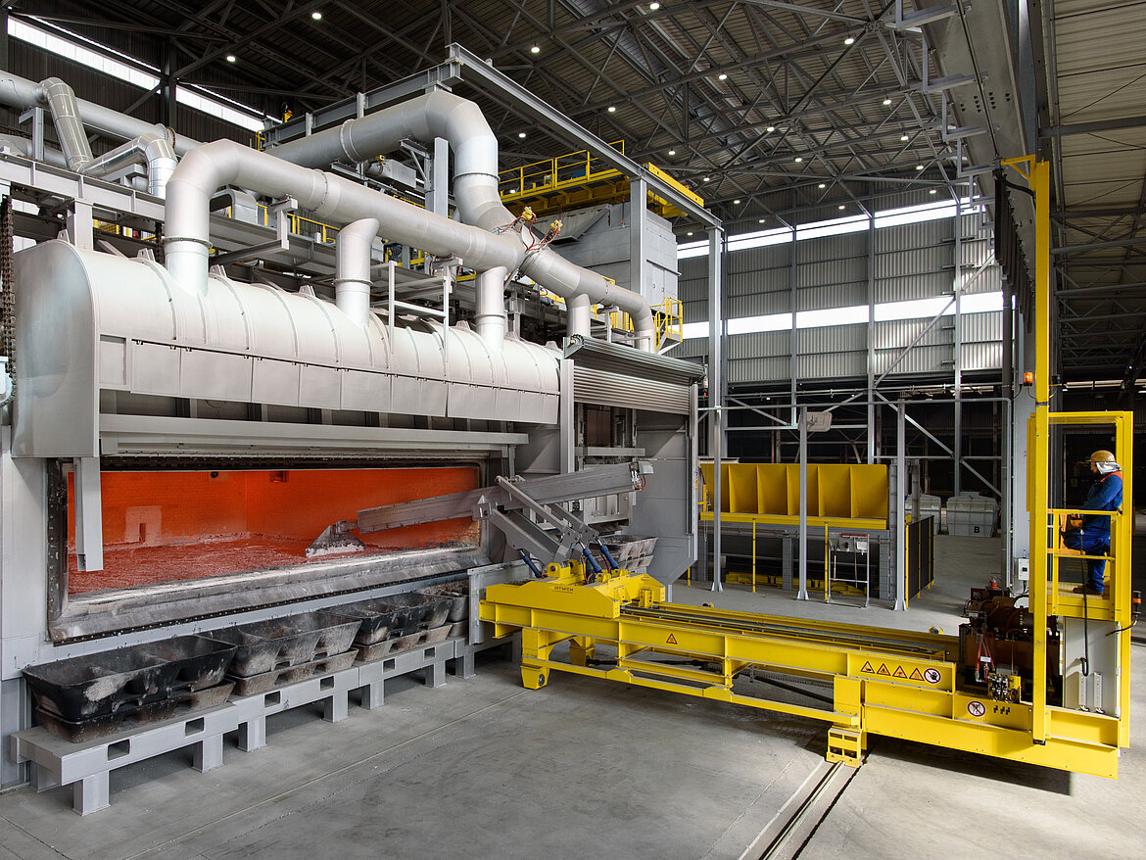
کوره ذوب (Melting Furnace)
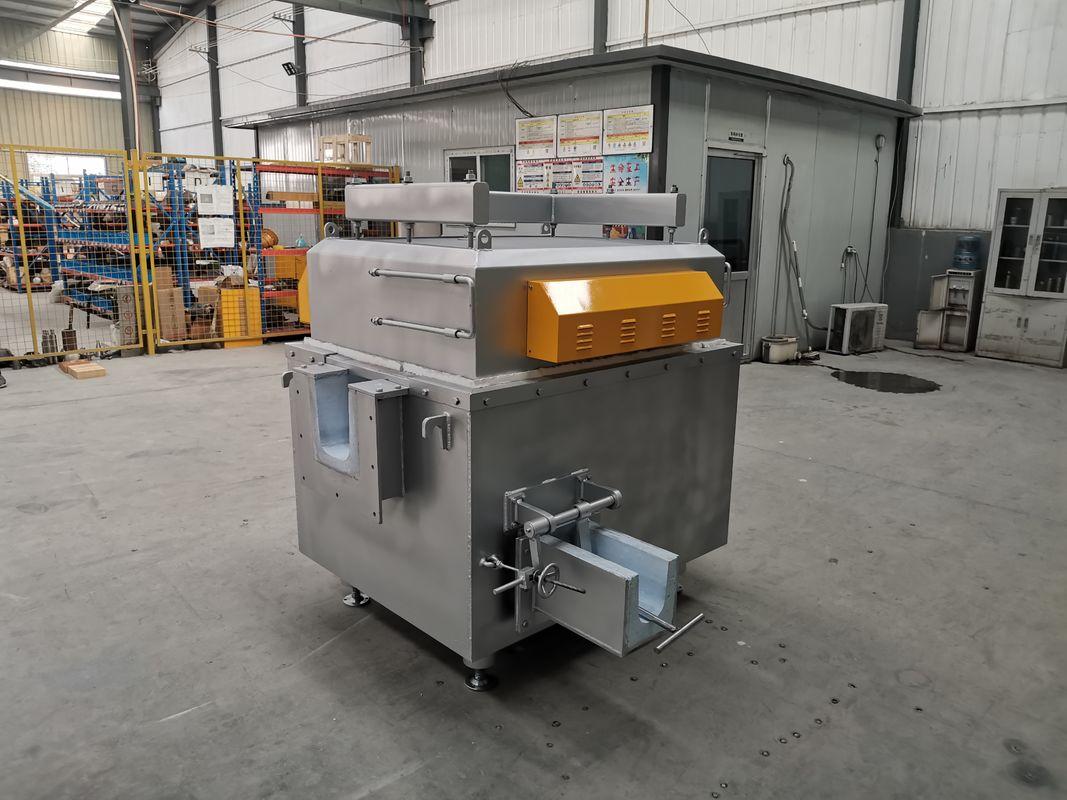
وظیفه اصلی این کوره تبدیل مواد اولیه جامد به مذاب آلومینیوم است.
این کورهها میتوانند از نوع گازی، الکتریکی یا سیستمهای ترکیبی باشند.
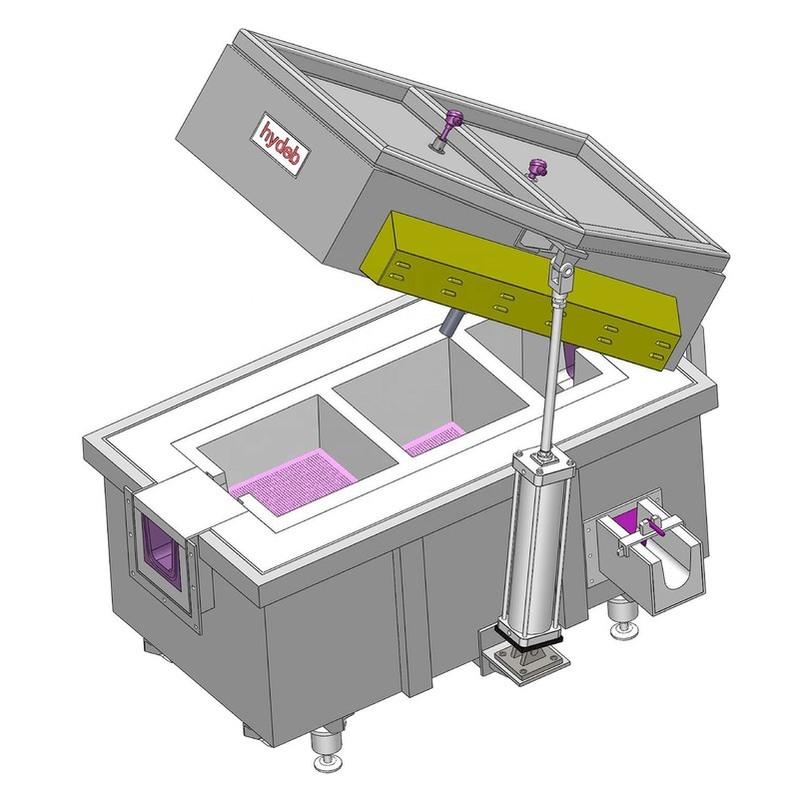
کوره نگهدارنده (Holding Furnace)
پس از ذوب، مذاب به کوره نگهدارنده منتقل میشود تا دما و ترکیب شیمیایی آن برای عملیات تصفیه و ریختهگری تنظیم شود.
استفاده از کوره نگهدارنده باعث میشود شرایط حرارتی مذاب در طول فرآیند تولید پایدارتر باقی بماند.
دمای ذوب آلومینیوم خالص حدود 660 درجه سانتیگراد است؛ اما در تولید صنعتی بیلت، دمای عملیاتی مذاب بسته به نوع آلیاژ، شرایط کوره، تجهیزات تصفیه و پارامترهای ریختهگری معمولاً در محدوده تقریبی 700 تا 760 درجه سانتیگراد قرار میگیرد.
انتخاب دمای مناسب اهمیت زیادی دارد.
دمای بیش از حد بالا میتواند موجب افزایش اکسیداسیون، جذب هیدروژن و افزایش اتلاف انرژی شود.
از طرف دیگر، دمای پایینتر از محدوده مناسب میتواند موجب کاهش سیالیت مذاب، اختلال در پر شدن قالب و ایجاد مشکلاتی در فرآیند ریختهگری شود.
بنابراین کنترل دقیق دمای مذاب یکی از الزامات اساسی تولید بیلت باکیفیت است.
۴. تنظیم ترکیب شیمیایی و آنالیز مذاب
پس از ذوب کامل مواد اولیه، یکی از حساسترین مراحل تولید آغاز میشود: تنظیم ترکیب شیمیایی آلیاژ.
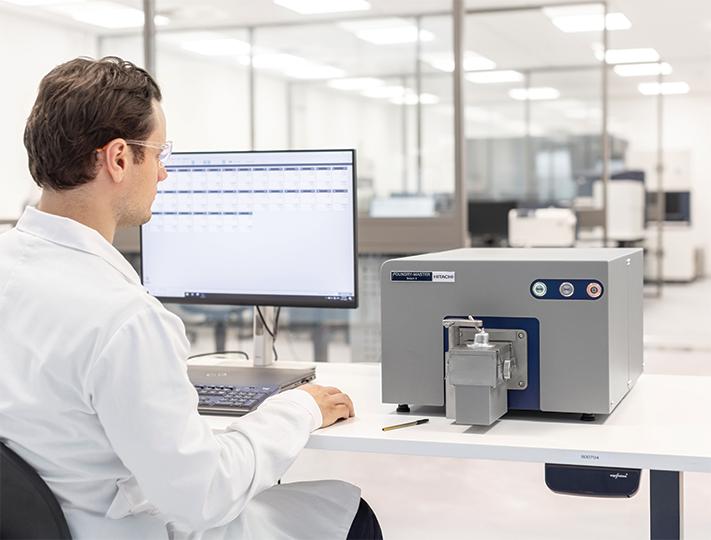
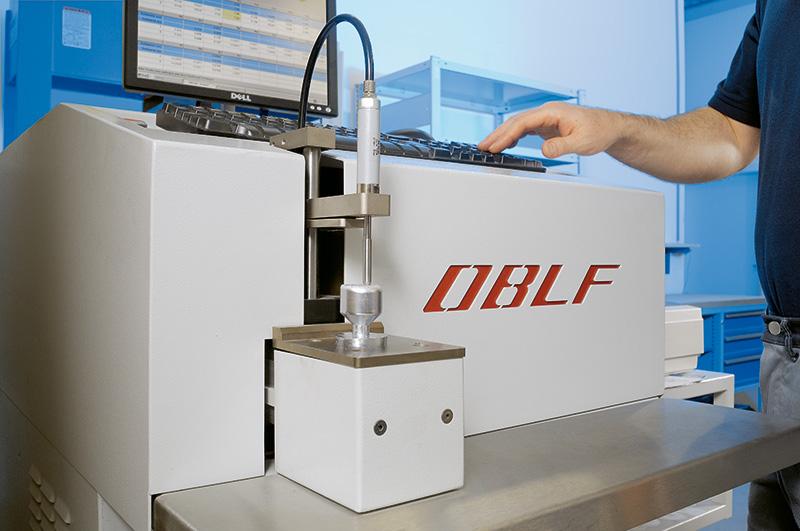
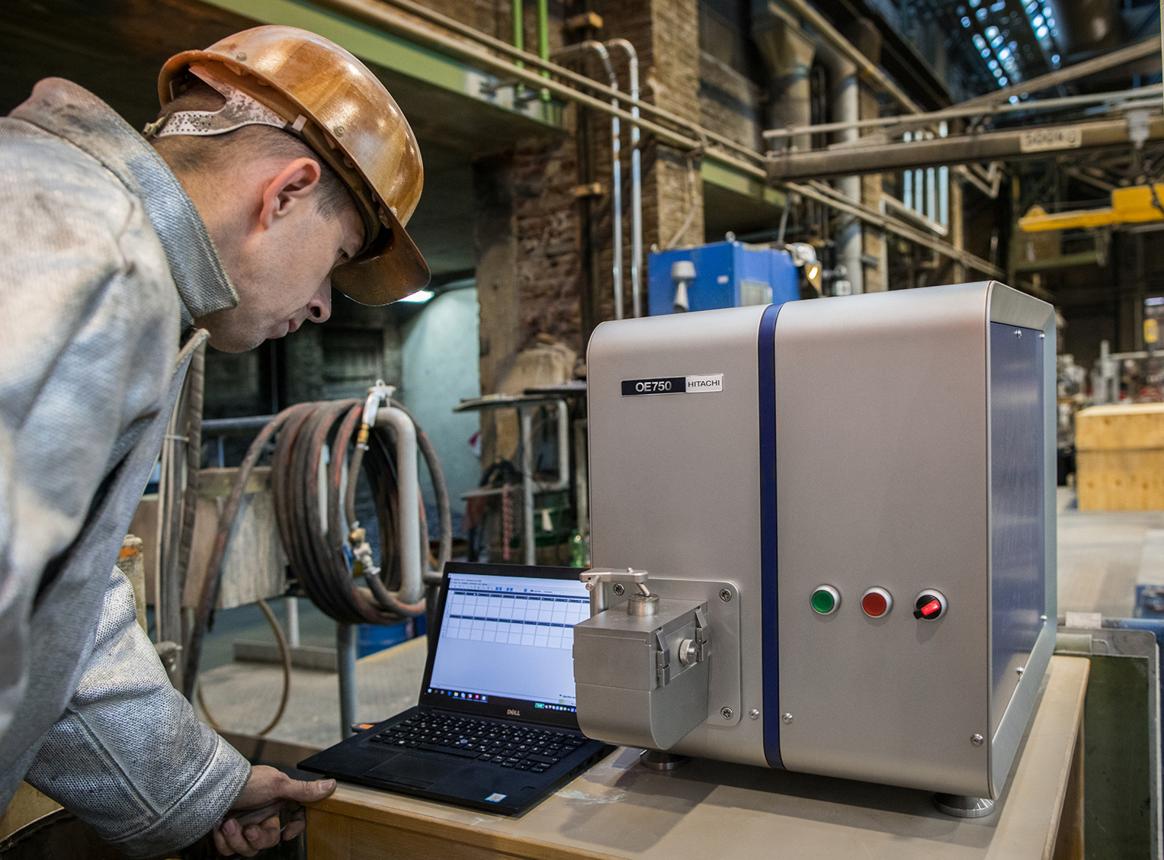
در این مرحله، نمونهای از مذاب گرفته شده و با استفاده از دستگاه اسپکترومتر (Optical Emission Spectrometer - OES) مورد آنالیز قرار میگیرد.
این دستگاه قادر است مقدار عناصر مختلف موجود در آلیاژ را با دقت مناسبی اندازهگیری کند.
عناصر مهم در آلیاژهای مورد استفاده برای تولید بیلت اکستروژن عبارتاند از:
منیزیم (Mg):
منیزیم یکی از عناصر اصلی تقویتکننده در آلیاژهای سری ۶۰۰۰ است. این عنصر همراه با سیلیسیم در تشکیل فازهای تقویتکننده نقش دارد و بر استحکام و سختی محصول نهایی تأثیر میگذارد.
سیلیسیم (Si):
سیلیسیم در بهبود قابلیت ریختهگری و تشکیل ترکیبات تقویتکننده آلیاژ نقش دارد. مقدار آن باید متناسب با نوع آلیاژ و کاربرد نهایی کنترل شود.
آهن (Fe):
آهن یکی از ناخالصیهای مهم در آلیاژهای آلومینیوم است. مقدار زیاد آن میتواند موجب تشکیل فازهای بینفلزی آهندار شود و بر شکلپذیری، کیفیت سطح و خواص مکانیکی تأثیر منفی بگذارد.
منگنز (Mn):
منگنز در کنترل ساختار میکروسکوپی و اصلاح برخی فازهای بینفلزی نقش دارد.
تیتانیوم (Ti):
تیتانیوم معمولاً در ترکیب آلیاژهای ریزدانهساز استفاده میشود و به کنترل اندازه دانههای اولیه کمک میکند.
در صورت نیاز، عناصر آلیاژی به مذاب اضافه میشوند تا ترکیب شیمیایی به محدوده استاندارد برسد.
نکته تخصصی: در تولید بیلتهای صنعتی، کنترل ترکیب شیمیایی باید پیش از ریختهگری و در صورت لزوم در طول فرآیند انجام شود. رسیدن به ترکیب شیمیایی مناسب، پایه تولید محصولی با خواص متالورژیکی قابلاعتماد است.
۵. سربارهگیری و پاکسازی مذاب
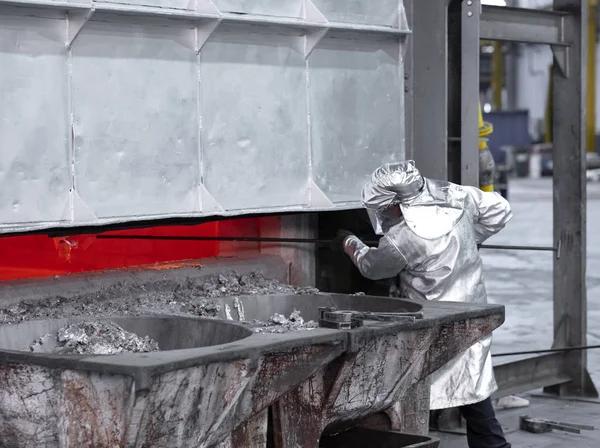
یکی از مشکلات مهم در تولید بیلت آلومینیوم، وجود ناخالصیها و مواد غیرفلزی در مذاب است.
در فرآیند ذوب، به دلیل تماس آلومینیوم با اکسیژن هوا، لایههای اکسیدی روی سطح مذاب تشکیل میشوند.
این مواد همراه با سرباره و سایر ناخالصیها میتوانند در صورت ورود به ساختار بیلت، موجب ایجاد عیوب متالورژیکی شوند.
به همین دلیل، عملیات سربارهگیری و پاکسازی مذاب انجام میشود.
در این مرحله، سربارههای سطحی با تجهیزات مخصوص از مذاب جدا میشوند.
همچنین در برخی خطوط تولید از فلاکسهای مناسب برای کمک به جداسازی اکسیدها و ناخالصیها استفاده میشود.
استفاده صحیح از فلاکس باید با توجه به نوع آلیاژ و الزامات زیستمحیطی انجام شود.
هدف اصلی این مرحله کاهش ورود ناخالصیها به مراحل بعدی تولید است.
باید توجه داشت که سربارهگیری بهتنهایی برای تولید مذاب کاملاً تمیز کافی نیست و لازم است در ادامه از سیستمهای گاززدایی و فیلتراسیون نیز استفاده شود.
۶. گاززدایی مذاب (Degassing)
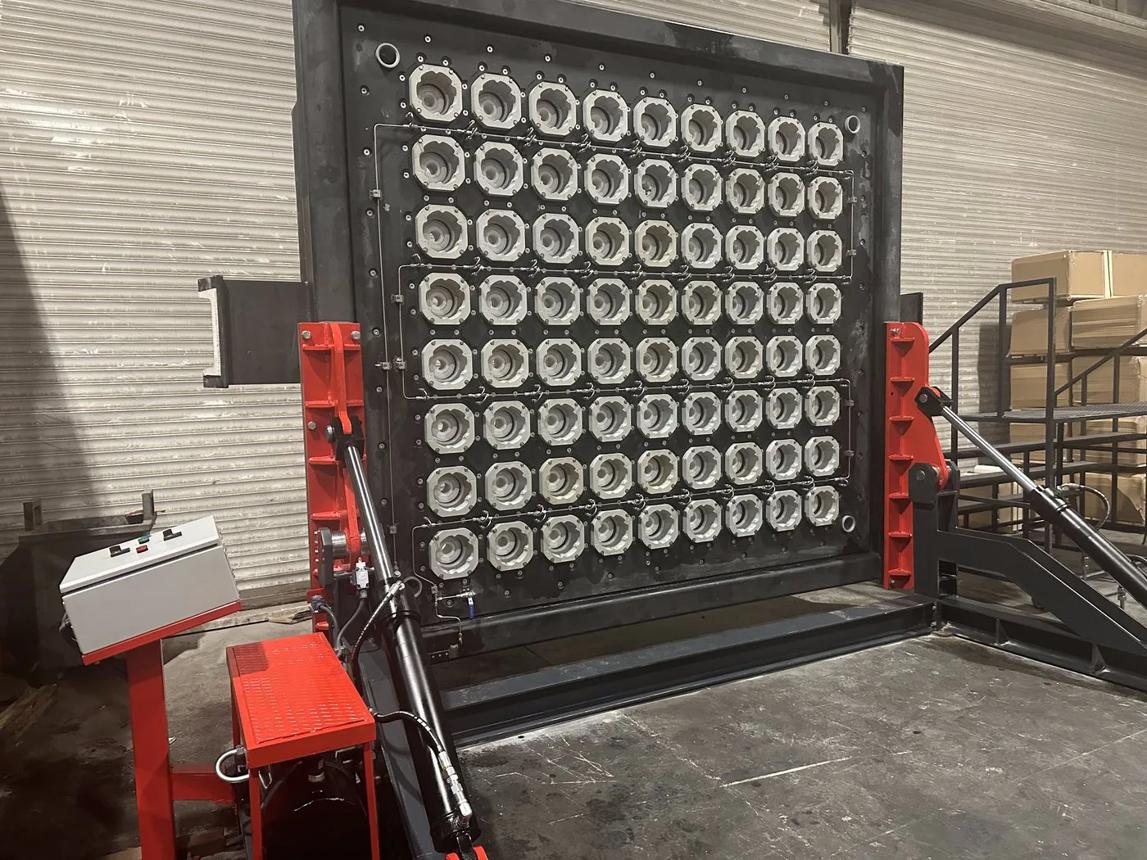
گاززدایی یکی از مهمترین مراحل تولید بیلت باکیفیت است.
آلومینیوم مذاب قابلیت جذب هیدروژن دارد. میزان حلالیت هیدروژن در آلومینیوم مایع بسیار بیشتر از حالت جامد است.
هنگامی که مذاب سرد شده و به حالت جامد تبدیل میشود، حلالیت هیدروژن کاهش پیدا میکند.
در نتیجه، بخشی از هیدروژن میتواند به شکل حفرههای گازی در ساختار فلز باقی بماند.
این حفرهها که با عنوان تخلخل گازی (Gas Porosity) شناخته میشوند، از مهمترین عوامل کاهش کیفیت بیلت هستند.
وجود تخلخل میتواند مشکلات زیر را ایجاد کند:
- کاهش استحکام مکانیکی
- ایجاد عیوب داخلی در پروفیل اکسترودشده
- کاهش کیفیت سطحی محصول
- افزایش احتمال ایجاد ترک
- اختلال در فرآیند اکستروژن
- کاهش کیفیت عملیات حرارتی و سطحی
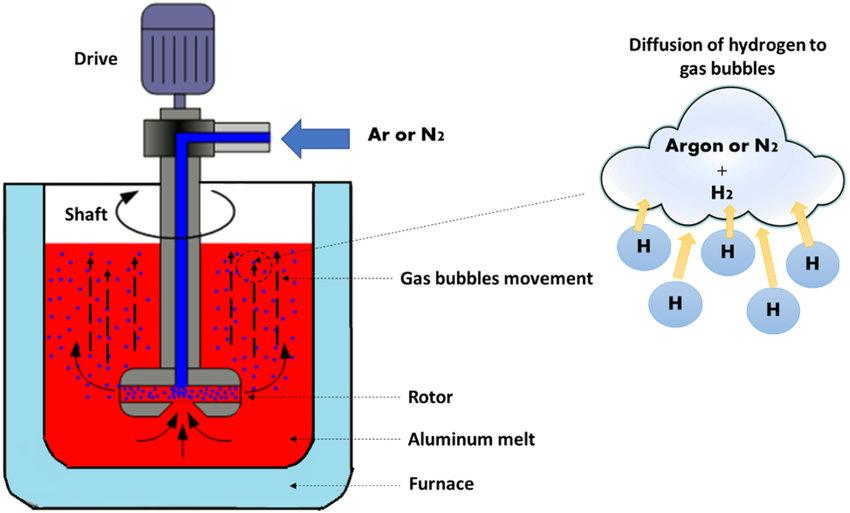
برای کاهش هیدروژن، از دستگاههای گاززدایی استفاده میشود.
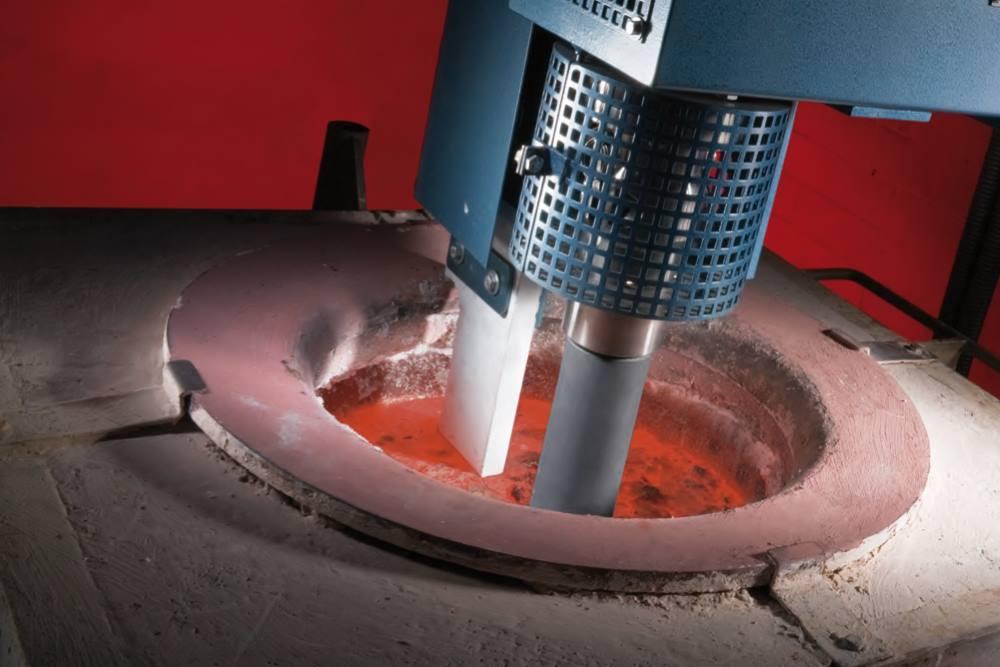
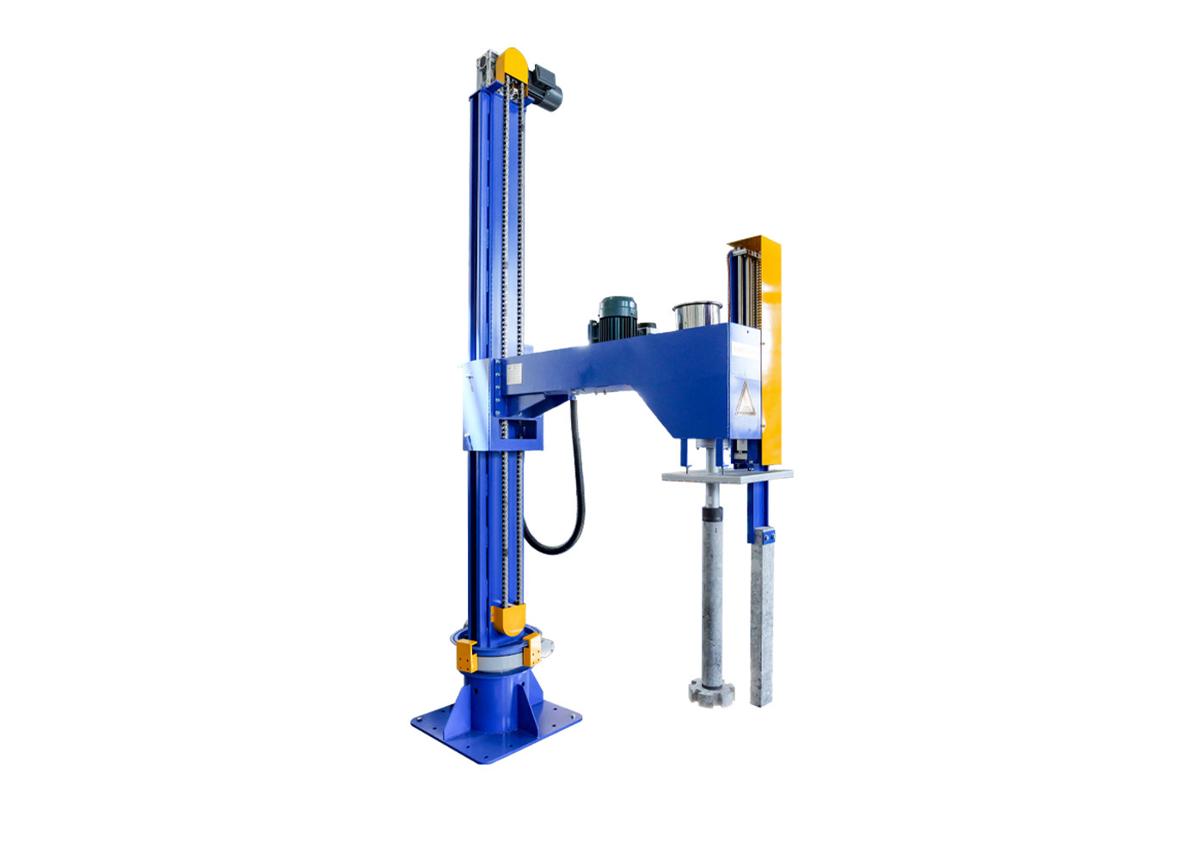
یکی از روشهای متداول، گاززدایی چرخشی (Rotary Degassing) است.
در این روش، گاز خنثی مانند آرگون یا نیتروژن از طریق روتور مخصوص وارد مذاب میشود.
روتور، گاز را به حبابهای بسیار ریز تبدیل کرده و در داخل مذاب پخش میکند.
هیدروژن محلول در آلومینیوم به داخل این حبابها منتقل شده و همراه با آنها به سطح مذاب میرسد و خارج میشود.
راندمان گاززدایی به عوامل مختلفی بستگی دارد؛ از جمله:
- نوع و خلوص گاز مصرفی
- سرعت چرخش روتور
- طراحی روتور
- مدت زمان عملیات
- دمای مذاب
- میزان هیدروژن اولیه
- شرایط جریان مذاب
در کارخانههای پیشرفته، میزان هیدروژن با تجهیزات اندازهگیری مخصوص کنترل میشود.
۷. فیلتراسیون مذاب با فیلتر سرامیکی
پس از گاززدایی، مذاب باید از فیلترهای مخصوص عبور کند تا ذرات غیرفلزی و ناخالصیهای باقیمانده در آن کاهش پیدا کنند.
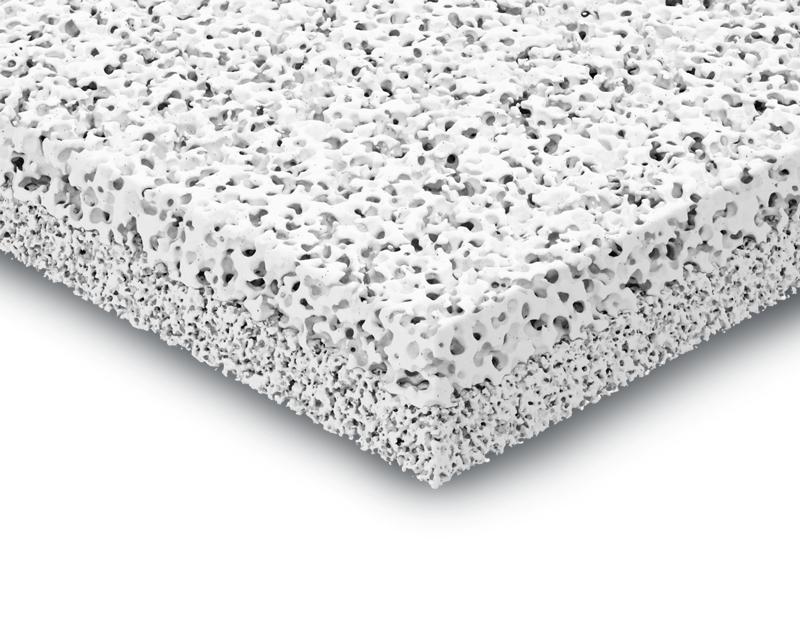
یکی از رایجترین تجهیزات مورد استفاده در این مرحله، فیلتر فوم سرامیکی (Ceramic Foam Filter) است.
این فیلترها دارای ساختار متخلخل سهبعدی هستند و هنگام عبور مذاب، ذرات ناخالصی را به روشهای مختلف به دام میاندازند.
عملکرد فیلتر سرامیکی به عواملی مانند اندازه منافذ، ساختار فیلتر، دبی جریان مذاب و شرایط نصب بستگی دارد.
فیلترهای سرامیکی معمولاً با درجهبندیهایی مانند PPI شناخته میشوند.
عدد PPI نشاندهنده تعداد منافذ در هر اینچ است و نباید آن را بهتنهایی معادل اندازه دقیق ذرات قابل حذف در نظر گرفت.
فیلتراسیون مناسب میتواند میزان ورود اکسیدها و ذرات غیرفلزی به داخل بیلت را کاهش دهد.
این موضوع بهخصوص در تولید پروفیلهای آلومینیومی با کیفیت سطح بالا اهمیت زیادی دارد.
برای مثال، در تولید پروفیلهای معماری، نماهای شیشهای و سیستمهای درب و پنجره، وجود ذرات غیرفلزی میتواند باعث ایجاد خطوط، لکهها و عیوب سطحی در محصول اکسترودشده شود.
در خطوط تولید پیشرفته، گاززدایی و فیلتراسیون بهصورت یک سیستم پیوسته و هماهنگ اجرا میشوند.
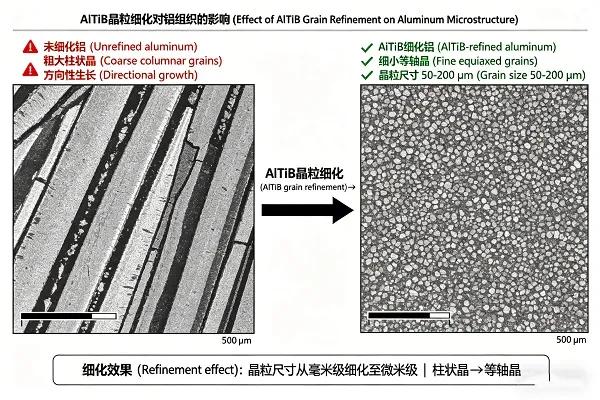
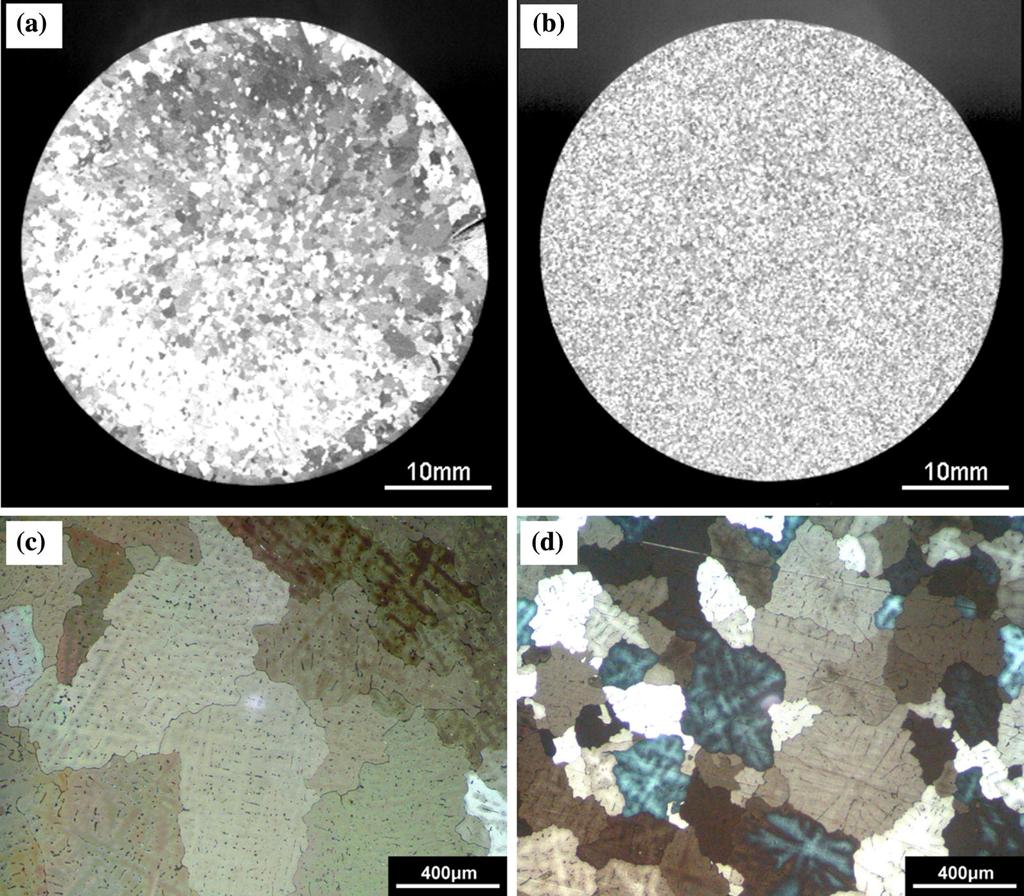
۸. ریزدانهسازی ساختار آلومینیوم (Grain Refining)
یکی دیگر از مراحل مهم در تولید بیلت، کنترل اندازه دانههای ساختار فلز است.
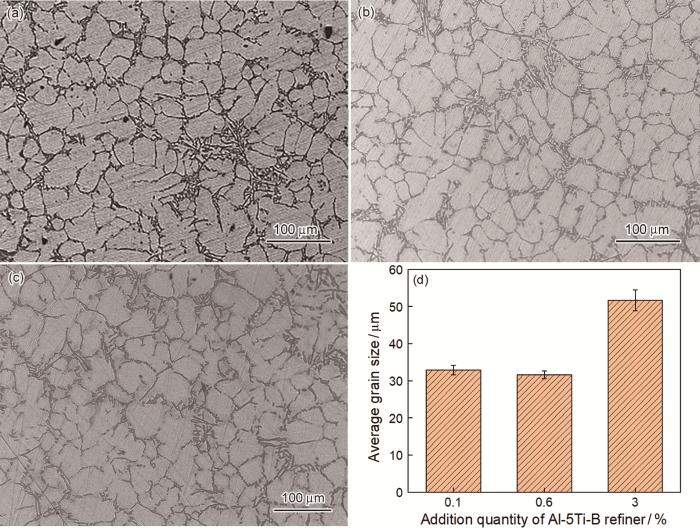
ساختار فلزات پس از انجماد از دانههای مختلف تشکیل میشود. اندازه، شکل و نحوه توزیع این دانهها میتواند بر خواص مکانیکی و رفتار متالورژیکی محصول تأثیر بگذارد.
در تولید بیلت آلومینیوم، برای ریزدانهسازی معمولاً از آلیاژهای مادر حاوی تیتانیوم و بور استفاده میشود.
یکی از ترکیبات رایج، آلیاژ Al-Ti-B است.
این مواد به ایجاد جوانههای انجمادی مناسب کمک میکنند و موجب تشکیل دانههای ریزتر و یکنواختتر میشوند.
مزایای ریزدانهسازی مناسب عبارتاند از:
- افزایش یکنواختی ساختار میکروسکوپی
- کاهش حساسیت به ترک گرم
- بهبود کیفیت انجماد
- کاهش احتمال تشکیل ساختارهای دانهدرشت
- بهبود قابلیت فرآیندپذیری در مراحل بعدی
در تولید بیلتهای اکستروژن، ریزدانهسازی اهمیت ویژهای دارد؛ زیرا ساختار اولیه بیلت بر رفتار فلز در هنگام تغییر شکل گرم تأثیر میگذارد.
البته مقدار افزودنی ریزدانهساز باید متناسب با آلیاژ و شرایط فرآیند انتخاب شود. افزودن بیش از حد یا نامناسب آن لزوماً باعث افزایش کیفیت نخواهد شد.
۹. ریختهگری بیلت به روش Direct Chill یا DC Casting
پس از آمادهسازی کامل مذاب، نوبت به یکی از مهمترین مراحل تولید میرسد: ریختهگری.
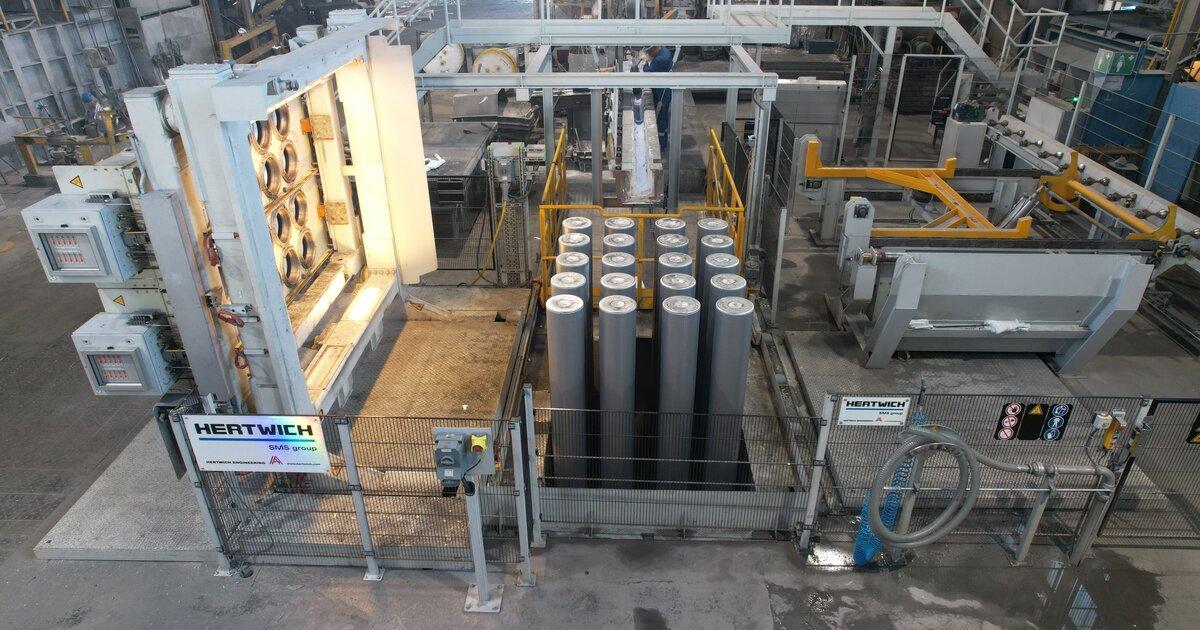
در صنعت تولید بیلت اکستروژن، روش ریختهگری نیمهپیوسته با سرمایش مستقیم یا Direct Chill Casting یکی از متداولترین روشهاست.
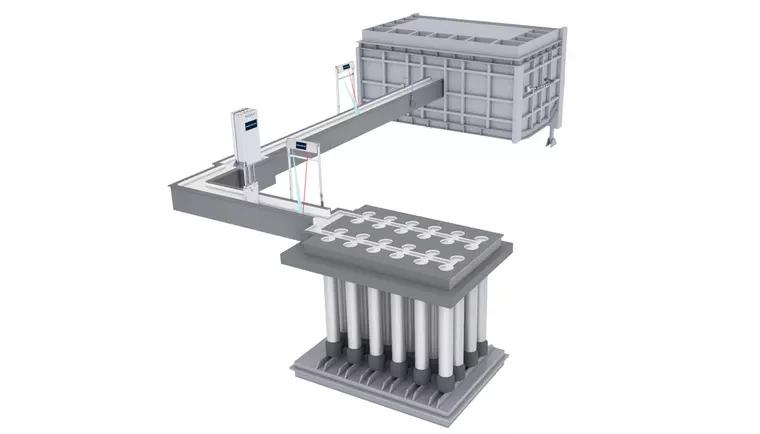
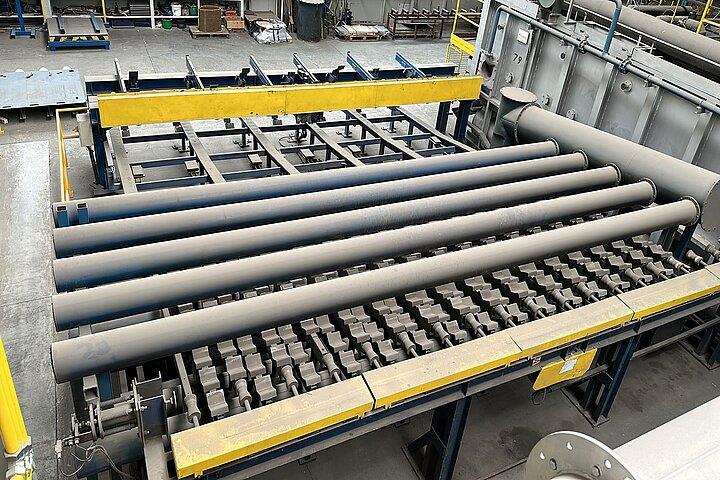
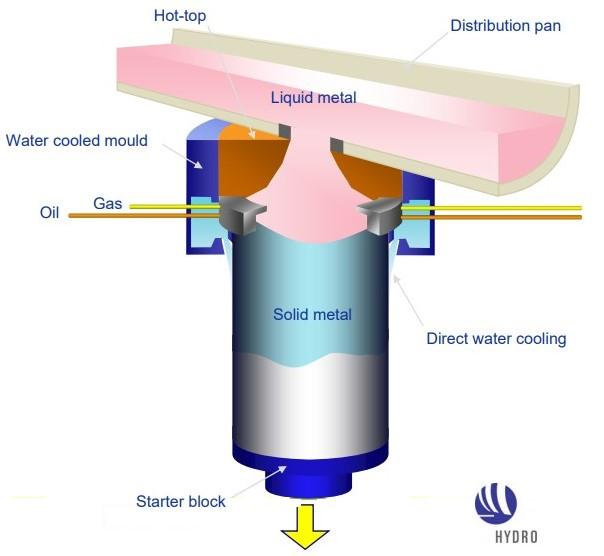
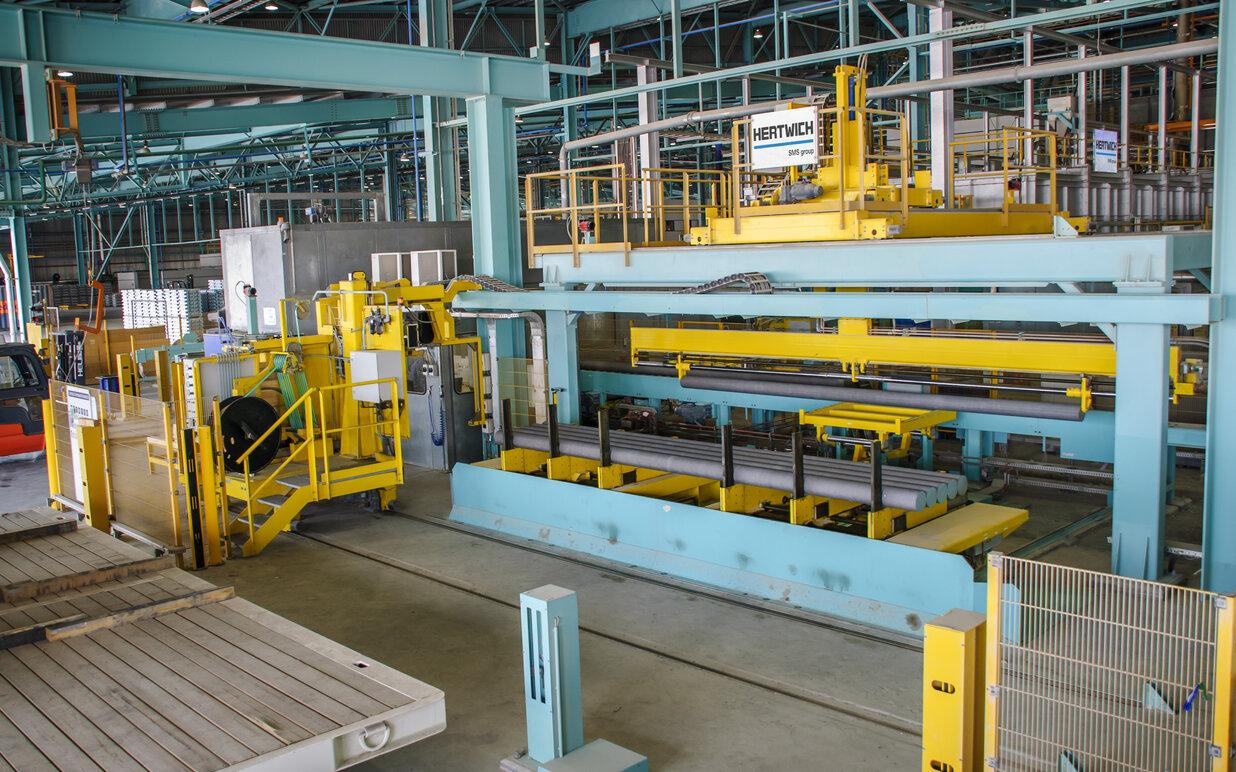
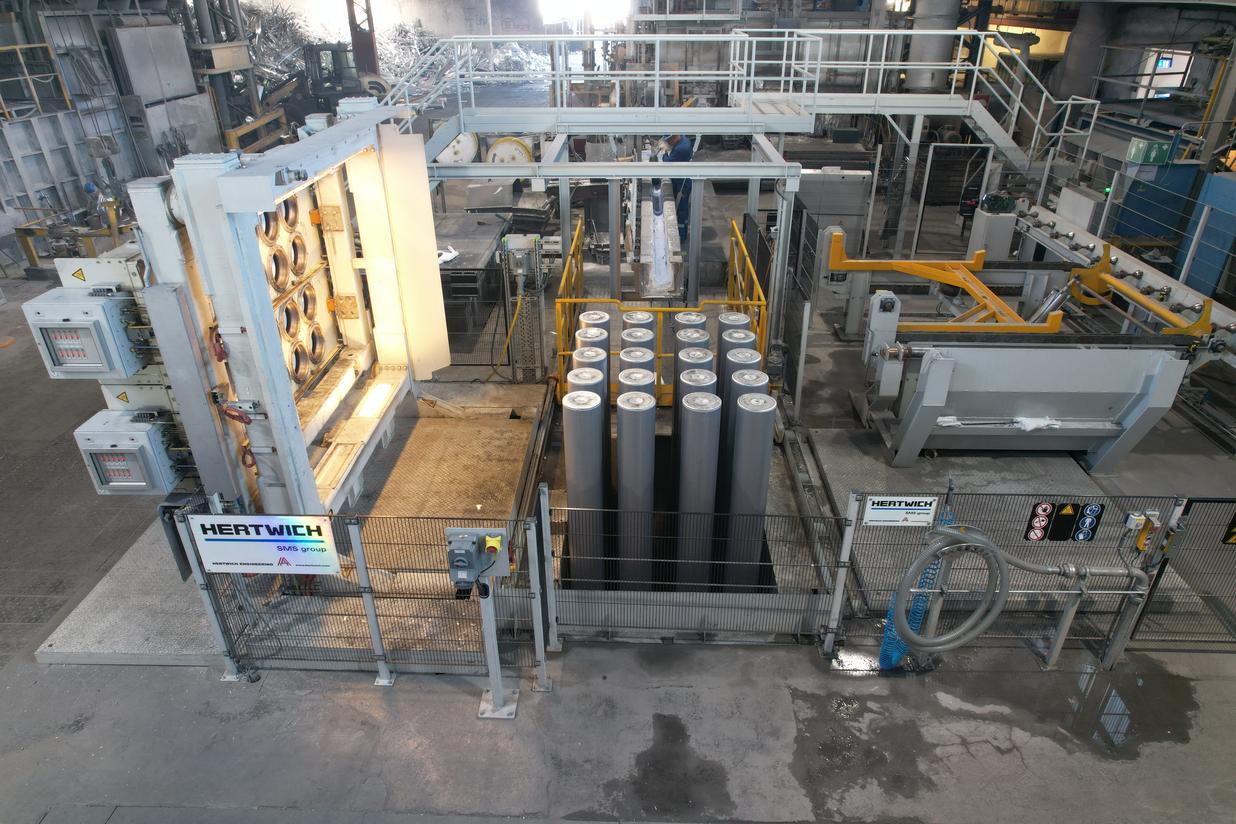
در این روش، مذاب آلومینیوم وارد قالبهای مخصوص آبخنک میشود و با پایین آمدن تدریجی سکوی ریختهگری، بیلت بهصورت پیوسته و با طول موردنظر شکل میگیرد.
روش DC Casting در دو نوع اصلی مورد استفاده قرار میگیرد:
ریختهگری عمودی (Vertical Direct Chill Casting)
در این روش، قالبها بهصورت عمودی روی سکوی ریختهگری قرار میگیرند.
مذاب از طریق سیستم توزیع به داخل قالبها هدایت میشود.
با شروع انجماد، سکوی متحرک بهآرامی به سمت پایین حرکت میکند و بیلت بهصورت عمودی از قالب خارج میشود.
آب خنککننده به سطح خارجی بیلت برخورد میکند و موجب ادامه فرآیند انجماد میشود.
این روش برای تولید همزمان چندین بیلت با قطرهای مختلف و ظرفیت صنعتی بالا کاربرد گستردهای دارد.
ریختهگری افقی (Horizontal Direct Chill Casting)
در این روش، فرآیند ریختهگری در راستای افقی انجام میشود.
این سیستم در برخی کاربردهای خاص و خطوط تولید با ظرفیت یا ابعاد متفاوت مورد استفاده قرار میگیرد.
با وجود این، ریختهگری عمودی DC یکی از رایجترین روشها برای تولید بیلتهای صنعتی اکستروژن است.
۱۰. مراحل انجماد در فرآیند DC Casting
برای درک بهتر فرآیند تولید بیلت، باید نحوه انجماد آلومینیوم را بررسی کنیم.
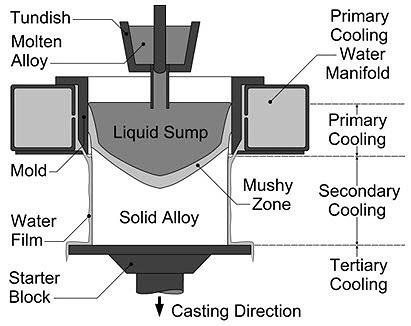
در ریختهگری DC، انجماد معمولاً در دو مرحله اصلی اتفاق میافتد.
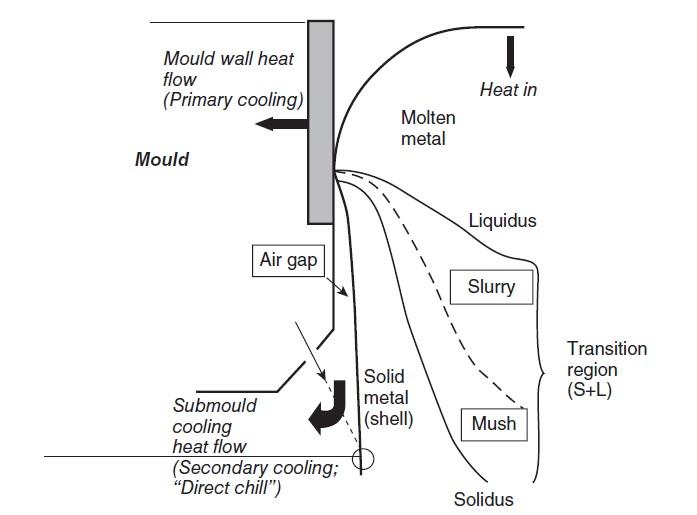
مرحله اول: سرمایش اولیه (Primary Cooling)
در ابتدای فرآیند، مذاب وارد قالب فلزی آبخنک میشود.
به دلیل اختلاف دمای زیاد میان مذاب و دیواره قالب، انتقال حرارت شدیدی اتفاق میافتد.
در نتیجه، لایهای جامد در اطراف مذاب تشکیل میشود.
این لایه نقش پوسته اولیه بیلت را ایفا میکند و باید استحکام کافی برای تحمل وزن فلز مایع داخل آن داشته باشد.
مرحله دوم: سرمایش ثانویه (Secondary Cooling)
پس از خروج بیلت از قالب، آب بهصورت مستقیم یا از طریق سیستمهای مخصوص به سطح آن پاشیده میشود.
این فرآیند موجب افزایش سرعت انتقال حرارت و تکمیل انجماد بخش داخلی بیلت میشود.
در این مرحله، کنترل سرعت ریختهگری، دبی آب، دمای مذاب و شرایط انتقال حرارت اهمیت زیادی دارد.
اگر سرعت سرمایش یا شرایط جریان مذاب بهدرستی کنترل نشود، احتمال ایجاد عیوبی مانند ترک گرم، جدایش عناصر آلیاژی و تخلخل افزایش پیدا میکند.
بنابراین طراحی صحیح سیستم خنککاری و هماهنگی آن با سرعت پایین آمدن سکوی ریختهگری از عوامل کلیدی تولید بیلت باکیفیت محسوب میشود.
۱۱. کنترل سرعت ریختهگری و پارامترهای فرآیند
یکی از مهمترین عوامل تعیینکننده کیفیت بیلت، کنترل پارامترهای ریختهگری است.
سرعت پایین آمدن سکوی ریختهگری باید با سرعت ورود مذاب و نرخ انجماد هماهنگ باشد.
اگر سرعت ریختهگری بیش از حد زیاد باشد، ممکن است پوسته جامد تشکیلشده استحکام کافی نداشته باشد و مشکلاتی در فرآیند ایجاد شود.
از طرف دیگر، سرعت بسیار پایین نیز میتواند باعث تغییر شرایط حرارتی و ایجاد ساختار نامناسب شود.
پارامترهای مهم در این مرحله شامل موارد زیر هستند:
دمای ریختهگری: دمای مذاب هنگام ورود به قالب باید متناسب با آلیاژ و شرایط عملیاتی باشد.
سرعت ریختهگری: سرعت حرکت سکوی ریختهگری باید با نرخ ورود مذاب هماهنگ باشد.
دبی آب خنککننده: میزان آب مصرفی باید بهاندازهای باشد که انجماد بهصورت کنترلشده انجام شود.
دمای قالب: شرایط حرارتی قالب بر تشکیل پوسته اولیه و پایداری فرآیند تأثیر میگذارد.
توزیع مذاب: ورود یکنواخت مذاب به قالبها برای جلوگیری از نوسانات جریان و ایجاد عیوب اهمیت دارد.
کنترل همزمان این پارامترها باعث میشود ساختار بیلت از نظر متالورژیکی یکنواختتر باشد.
۱۲. همگنسازی بیلت آلومینیوم (Homogenization)
یکی از مهمترین مراحل تولید بیلت باکیفیت، عملیات همگنسازی حرارتی است.
پس از انجماد، ساختار داخلی بیلت کاملاً یکنواخت نیست.
در هنگام انجماد، عناصر آلیاژی بهصورت یکسان در تمام بخشهای فلز توزیع نمیشوند.
این پدیده که با عنوان جدایش میکروسکوپی (Microsegregation) شناخته میشود، میتواند موجب تفاوت ترکیب شیمیایی در نواحی مختلف ساختار شود.
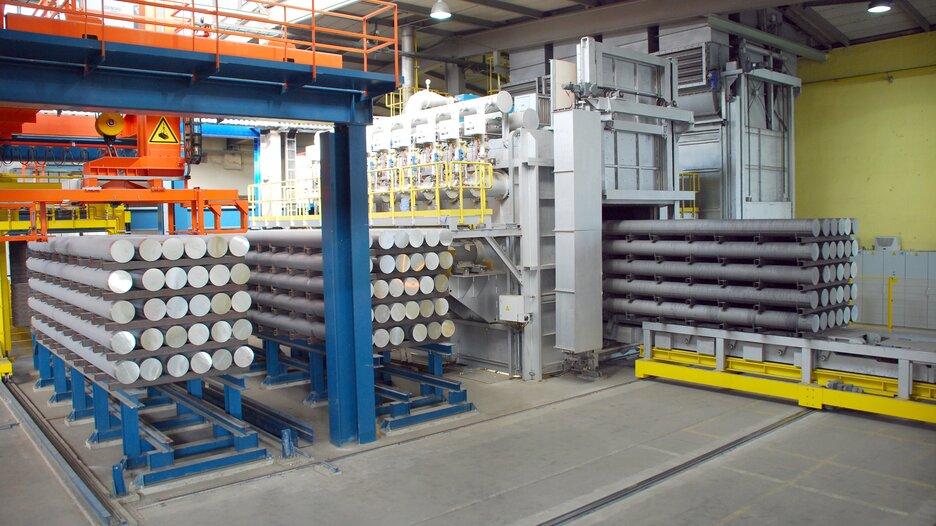
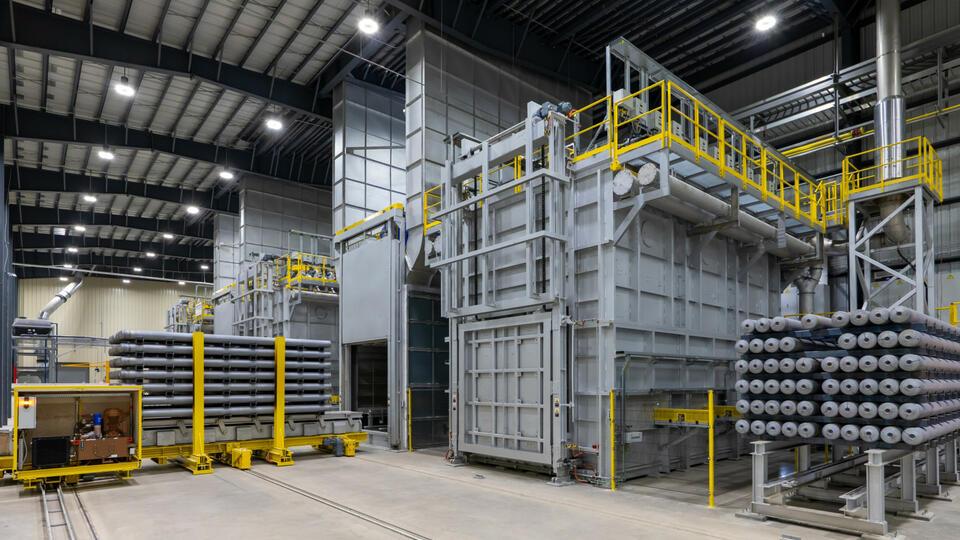
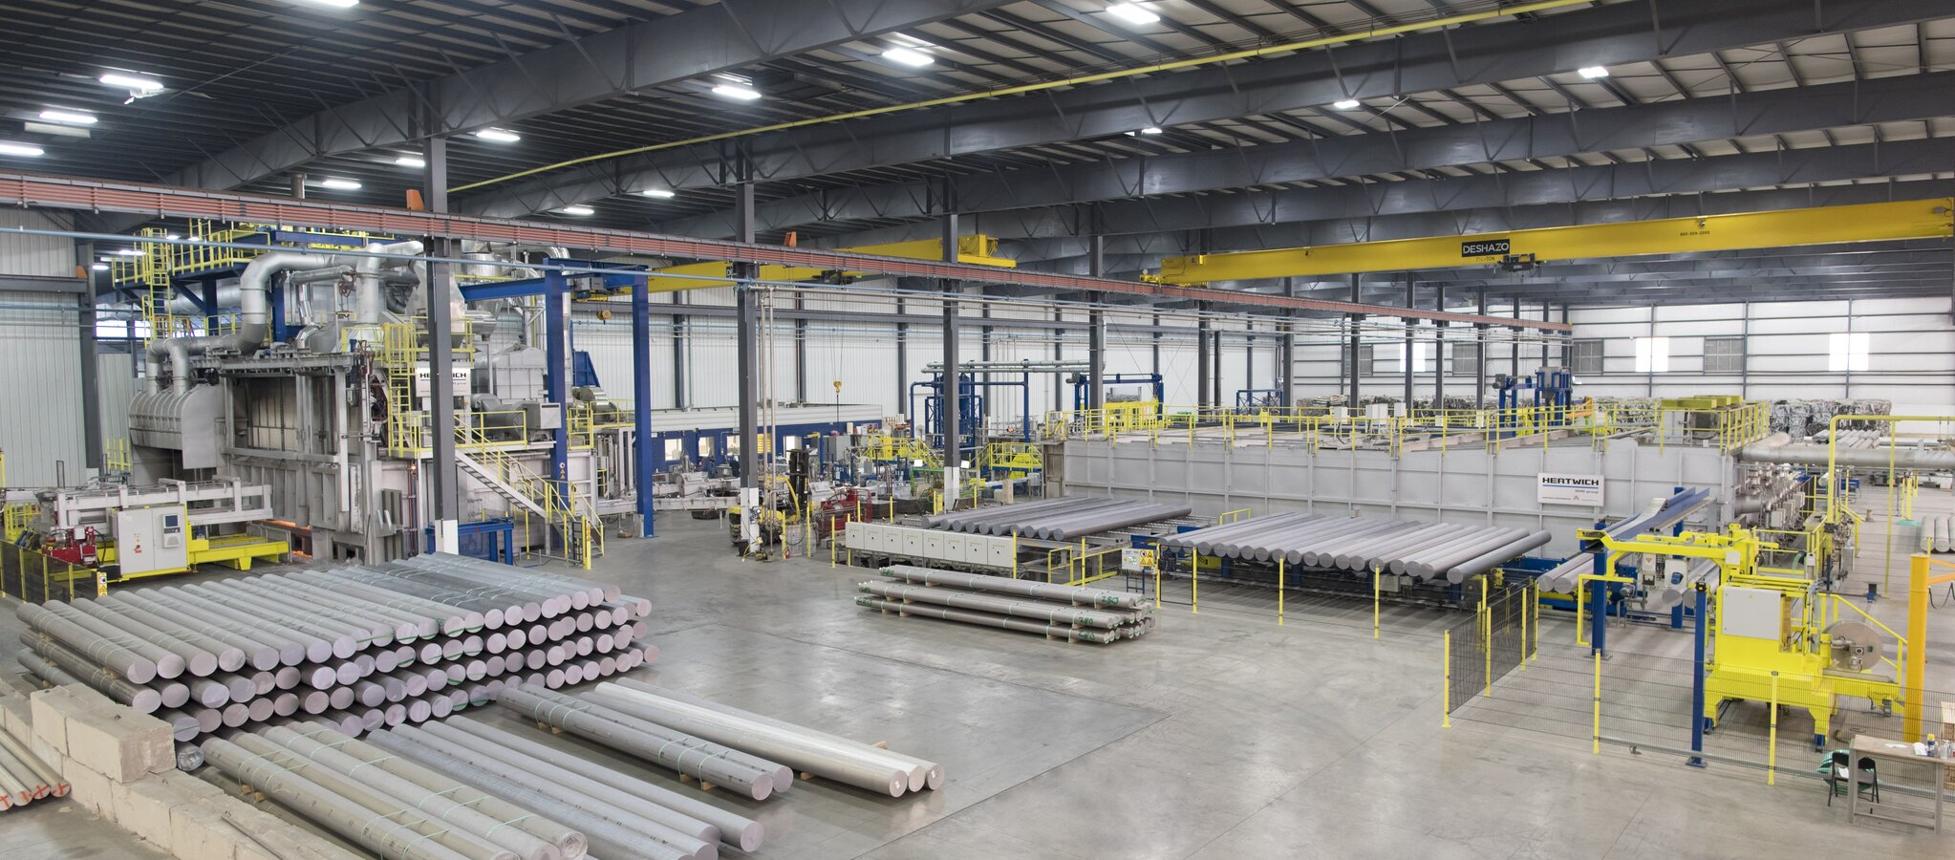
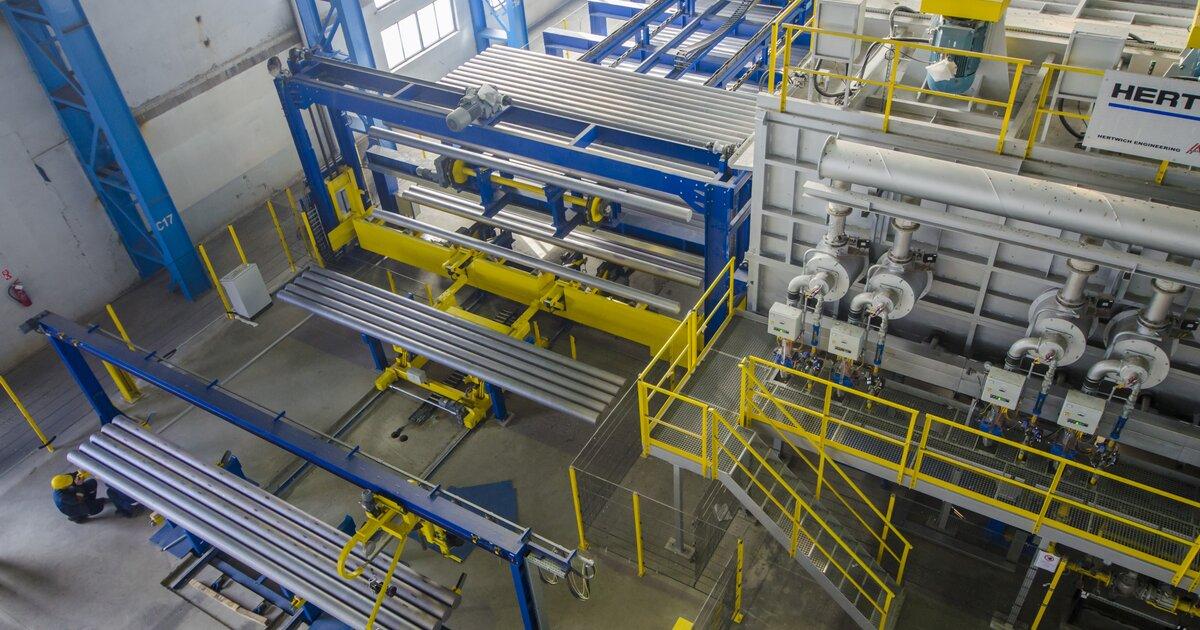
برای اصلاح این وضعیت، بیلتها وارد کورههای همگنسازی میشوند.
در این کورهها، بیلتها برای مدت زمان مشخص در دمای کنترلشده قرار میگیرند.
در این مدت، نفوذ اتمی باعث کاهش جدایش عناصر آلیاژی و اصلاح برخی فازهای تشکیلشده در زمان انجماد میشود.
اهداف اصلی همگنسازی عبارتاند از:
- کاهش جدایش عناصر آلیاژی
- حل شدن برخی فازهای قابل انحلال
- یکنواختتر شدن ساختار متالورژیکی
- کاهش تنشهای داخلی ناشی از سرد شدن
- اصلاح و تغییر شکل برخی ترکیبات بینفلزی
- بهبود قابلیت اکستروژن
- افزایش یکنواختی رفتار بیلت هنگام تغییر شکل گرم
در آلیاژهای سری ۶۰۰۰، همگنسازی اهمیت ویژهای دارد؛ زیرا بر وضعیت منیزیم و سیلیسیم و فازهای مرتبط با آنها تأثیر میگذارد.
دمای همگنسازی و مدت زمان نگهداری باید بر اساس نوع آلیاژ، قطر بیلت و شرایط متالورژیکی تعیین شود.
در این مرحله، کنترل دمای واقعی داخل بیلت اهمیت زیادی دارد و صرفاً تنظیم دمای کوره کافی نیست.
افزایش بیش از حد دما میتواند موجب ذوب موضعی برخی فازهای کمذوب شود و ساختار فلز را تخریب کند.
پس از پایان عملیات حرارتی، بیلتها باید مطابق دستورالعمل مشخصشده سرد شوند.
سرعت سرد شدن نیز میتواند بر ساختار رسوبات و قابلیت اکستروژن تأثیر بگذارد.
۱۳. برش بیلت به طولهای استاندارد
پس از پایان عملیات همگنسازی و سرد شدن بیلتها، مرحله برش انجام میشود.
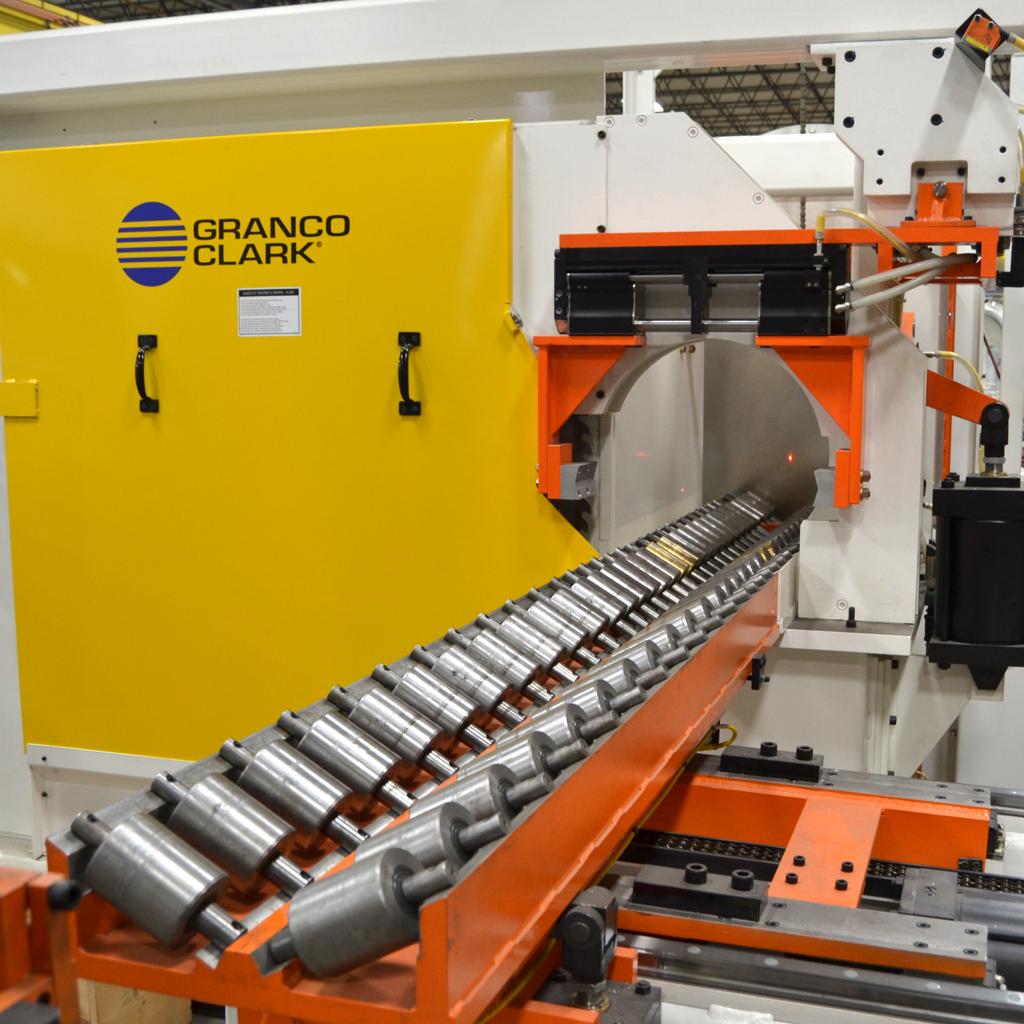
بیلتهای تولیدشده در فرآیند DC Casting معمولاً طول زیادی دارند و باید بر اساس نیاز کارخانههای اکستروژن به قطعات کوتاهتر تقسیم شوند.
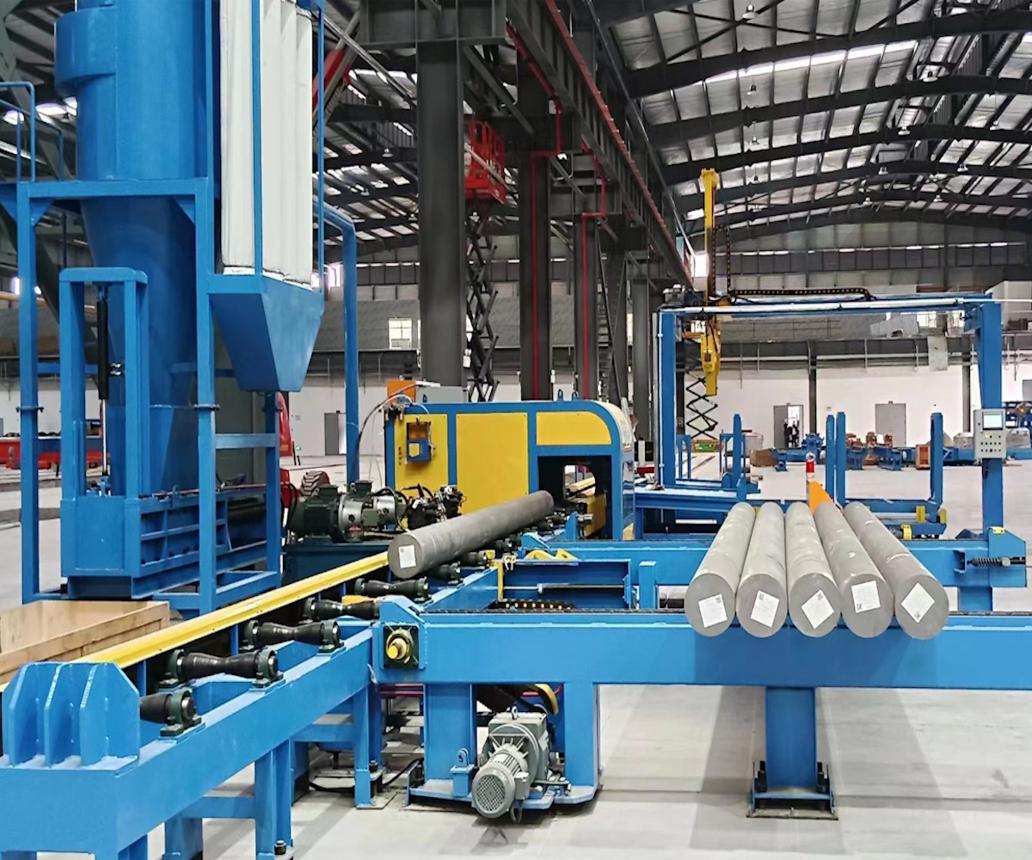
برای این کار از دستگاههای اره صنعتی مخصوص برش آلومینیوم استفاده میشود.
طول قطعات بر اساس مشخصات دستگاه پرس، قطر بیلت، وزن موردنیاز و طول محصول نهایی تعیین میشود.
در این مرحله، چند نکته اهمیت زیادی دارد:
- دقت ابعادی برش
- عمود بودن سطح مقطع
- جلوگیری از ایجاد پلیسه
- جلوگیری از آلودگی سطح بیلت
- شناسایی و جداسازی قسمتهای معیوب ابتدا و انتهای بیلت
در برخی خطوط تولید، بخشهایی از ابتدا و انتهای بیلت که احتمال وجود ساختار نامناسب یا عیوب انجمادی در آنها بیشتر است، حذف میشوند.
این کار باعث میشود قطعات نهایی کیفیت یکنواختتری داشته باشند.
۱۴. کنترل کیفیت و بازرسی نهایی بیلت
تولید بیلت باکیفیت بدون کنترل کیفیت دقیق امکانپذیر نیست.
در کارخانههای حرفهای، کنترل کیفیت تنها به بررسی ظاهر محصول محدود نمیشود، بلکه مجموعهای از آزمایشهای شیمیایی، فیزیکی، متالورژیکی و ابعادی انجام میگیرد.
کنترل ترکیب شیمیایی
با استفاده از دستگاه اسپکترومتر، درصد عناصر آلیاژی اندازهگیری و با استاندارد موردنظر مقایسه میشود.
کنترل ابعادی
قطر، طول، گردی و کیفیت سطح بیلت بررسی میشود.
بررسی تخلخل
برای ارزیابی میزان تخلخل و سلامت داخلی بیلت میتوان از روشهای آزمایشگاهی و آزمونهای غیرمخرب مناسب استفاده کرد.
بررسی ساختار متالورژیکی
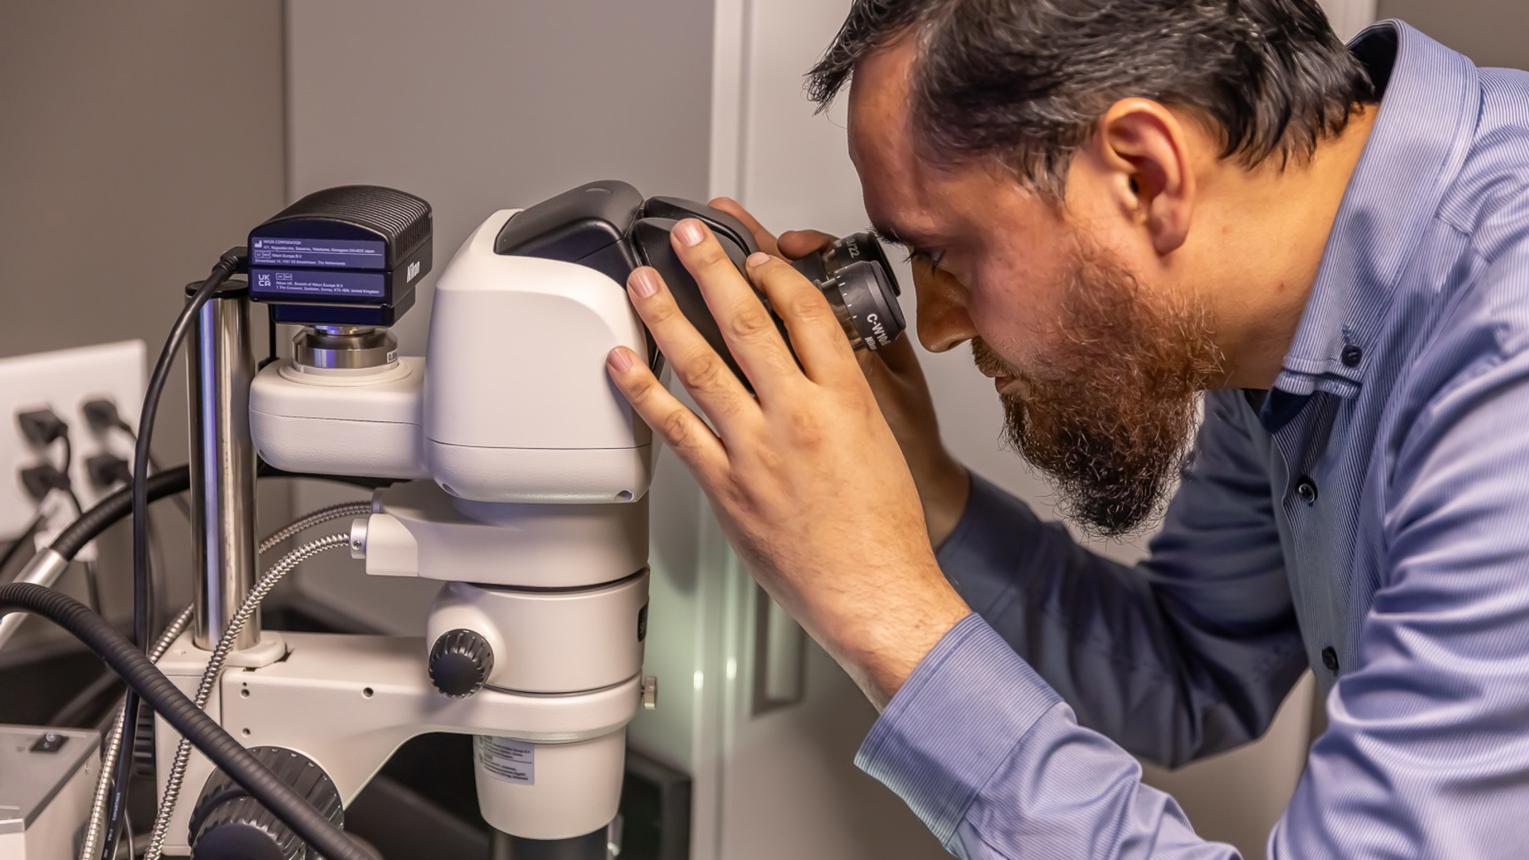
با تهیه نمونه و انجام عملیات آمادهسازی متالوگرافی، ساختار داخلی و اندازه دانهها مورد بررسی قرار میگیرد.
آزمونهای هیدروژن و تمیزی مذاب
در صورت نیاز، میزان هیدروژن و شاخصهای مرتبط با تمیزی مذاب بررسی میشوند.
بررسی عیوب سطحی
ترک، خراش، جدایش سطحی و سایر عیوب احتمالی مورد ارزیابی قرار میگیرند.
هدف اصلی این آزمایشها اطمینان از یکنواختی کیفیت بیلت و مناسب بودن آن برای ورود به خط اکستروژن است.
۱۵. مهمترین عیوب احتمالی در تولید بیلت آلومینیوم
با وجود استفاده از تجهیزات پیشرفته، در صورت عدم کنترل صحیح فرآیند، احتمال ایجاد عیوب متالورژیکی وجود دارد.
شناخت این عیوب برای تولیدکنندگان بیلت و کارخانههای اکستروژن اهمیت زیادی دارد.
تخلخل گازی (Gas Porosity)
این عیب معمولاً به دلیل وجود هیدروژن در مذاب ایجاد میشود.
با کاهش حلالیت هیدروژن هنگام انجماد، حفرههایی در داخل ساختار فلز شکل میگیرند.
گاززدایی صحیح و کنترل تمیزی مذاب از مهمترین راهکارهای کاهش این عیب هستند.
ترک گرم (Hot Cracking)
ترک گرم در مراحل پایانی انجماد و در شرایطی که ساختار هنوز مقاومت کافی ندارد، ایجاد میشود.
ترکیب شیمیایی، شرایط انجماد، سرعت ریختهگری و تنشهای حرارتی از عوامل مؤثر در ایجاد آن هستند.
جدایش عناصر آلیاژی (Segregation)
در زمان انجماد، عناصر آلیاژی ممکن است در بخشهای مختلف ساختار به شکل غیر یکنواخت توزیع شوند.
این موضوع میتواند باعث تفاوت خواص متالورژیکی در نقاط مختلف بیلت شود.
عملیات همگنسازی برای کاهش این مشکل انجام میشود.
آخالهای اکسیدی (Oxide Inclusions)
ورود لایههای اکسیدی و ذرات غیرفلزی به داخل مذاب میتواند موجب ایجاد آخال در ساختار بیلت شود.
پاکسازی مذاب، گاززدایی و فیلتراسیون از روشهای مهم کنترل این عیب هستند.
ساختار دانهدرشت (Coarse Grain Structure)
تشکیل دانههای درشت میتواند بر خواص مکانیکی و رفتار فلز هنگام اکستروژن تأثیر منفی بگذارد.
استفاده از ریزدانهساز مناسب و کنترل شرایط انجماد برای جلوگیری از این مشکل اهمیت دارد.
عیوب سطحی و جدایش سطحی
در برخی شرایط، ترکیب شیمیایی و شرایط انجماد در نزدیکی سطح بیلت با بخشهای داخلی تفاوت پیدا میکند.
این پدیده میتواند در فرآیند اکستروژن باعث ایجاد مشکلات سطحی شود.
به همین دلیل، کنترل پارامترهای ریختهگری و در صورت نیاز انجام عملیات تراش یا حذف لایه سطحی اهمیت دارد.
۱۶. تأثیر کیفیت بیلت بر تولید پروفیلهای آلومینیومی
کیفیت بیلت یکی از عوامل بنیادی در کیفیت پروفیل اکسترودشده است.
در حقیقت، حتی اگر کارخانه اکستروژن از دستگاه پرس پیشرفته، قالب دقیق و اپراتور متخصص استفاده کند، بیلت نامناسب میتواند باعث کاهش کیفیت محصول نهایی شود.
این موضوع در تولید پروفیلهای معماری و سیستمهای درب و پنجره اهمیت ویژهای دارد.
تأثیر بر کیفیت سطحی پروفیل
وجود آخالهای غیرفلزی، اکسیدها و جدایشهای متالورژیکی میتواند باعث ایجاد خطوط، لکهها و عیوب سطحی در پروفیل شود.
تأثیر بر سرعت اکستروژن
ساختار نامناسب بیلت و وجود فازهای بینفلزی نامطلوب میتواند موجب افزایش مقاومت در برابر تغییر شکل و محدود شدن سرعت اکستروژن شود.
تأثیر بر استحکام مکانیکی
ترکیب شیمیایی و ساختار متالورژیکی بیلت بر قابلیت دستیابی به خواص مکانیکی موردنظر پس از اکستروژن و عملیات حرارتی تأثیر میگذارد.
تأثیر بر کیفیت آنادایزینگ
کیفیت سطحی آلیاژ، ترکیب شیمیایی و نحوه توزیع عناصر آلیاژی میتوانند بر یکنواختی رنگ و ظاهر سطح آنادایزشده تأثیر بگذارند.
تأثیر بر کیفیت پروفیلهای ترمالبریک
در تولید پروفیلهای ترمالبریک، کیفیت پروفیل آلومینیومی و دقت ابعادی آن اهمیت زیادی دارد. هرگونه عیب سطحی یا تغییرات نامطلوب در خواص مکانیکی میتواند بر کیفیت محصول نهایی تأثیر بگذارد.
به همین دلیل، کارخانههای معتبر اکستروژن همواره به دنبال تأمین بیلتهایی هستند که از نظر ترکیب شیمیایی، ساختار متالورژیکی و کیفیت سطحی استانداردهای مشخصی داشته باشند.
۱۷. نقش فناوریهای جدید در تولید بیلت آلومینیوم
با پیشرفت فناوریهای صنعتی، تولید بیلت آلومینیوم نیز به سمت افزایش اتوماسیون، کنترل دقیق فرآیند و کاهش مصرف انرژی حرکت کرده است.
در کارخانههای مدرن، تجهیزات مختلفی برای افزایش کیفیت و بهرهوری مورد استفاده قرار میگیرند.
سیستمهای کنترل هوشمند دما
این سیستمها امکان کنترل دقیق دمای کوره، مذاب و فرآیند ریختهگری را فراهم میکنند.
سیستمهای اتوماتیک گاززدایی
دستگاههای جدید گاززدایی قابلیت کنترل دقیق سرعت روتور، زمان عملیات و میزان گاز مصرفی را دارند.
سیستمهای فیلتراسیون پیشرفته
استفاده از فیلترهای سرامیکی با طراحی بهینه باعث افزایش تمیزی مذاب و کاهش ورود آخالها به بیلت میشود.
سیستمهای اتوماتیک ریختهگری
این سیستمها با کنترل سرعت پایین آمدن سکوی ریختهگری، سطح مذاب و شرایط خنککاری، پایداری فرآیند تولید را افزایش میدهند.
نرمافزارهای شبیهسازی انجماد
با استفاده از نرمافزارهای مهندسی، میتوان رفتار حرارتی مذاب و نحوه انجماد را شبیهسازی کرد و شرایط مناسبتری برای ریختهگری به دست آورد.
بازیافت و مدیریت انرژی
استفاده از سیستمهای بازیافت حرارت، مدیریت مصرف سوخت و استفاده اصولی از قراضههای آلومینیومی میتواند هزینه تولید و اثرات زیستمحیطی را کاهش دهد.
۱۸. جمعبندی؛ کیفیت بیلت، نقطه شروع تولید پروفیل آلومینیومی باکیفیت
تولید بیلت آلومینیوم فرآیندی تخصصی و چندمرحلهای است که از انتخاب مواد اولیه آغاز میشود و با ذوب، تنظیم ترکیب شیمیایی، سربارهگیری، گاززدایی، فیلتراسیون، ریزدانهسازی، ریختهگری، همگنسازی، برش و کنترل کیفیت ادامه پیدا میکند.
هر یک از این مراحل نقش مشخصی در تعیین کیفیت نهایی محصول دارند.
در صنعت اکستروژن، بیلت تنها یک ماده اولیه ساده نیست؛ بلکه کیفیت آن میتواند بر راندمان تولید، سرعت پرس، کیفیت سطح پروفیل، خواص مکانیکی و هزینه تمامشده محصول تأثیر مستقیم بگذارد.
به همین دلیل، تولیدکنندگان حرفهای پروفیل آلومینیومی باید توجه ویژهای به مشخصات فنی بیلت مصرفی خود داشته باشند.
در نهایت، دستیابی به پروفیل آلومینیومی باکیفیت از کنترل دقیق فرآیند تولید بیلت آغاز میشود؛ فرآیندی که دانش متالورژی، تجهیزات پیشرفته و نظارت مهندسی را در کنار یکدیگر قرار میدهد.