مقاله تخصصی فرایند اکستروژن آلومینیوم از صفر تا صد؛ از تولید بیلت تا پروفیل نهایی
بخش اول: اکستروژن آلومینیوم چیست؟
اکستروژن آلومینیوم یکی از روشهای شکلدهی فلزات است که در آن یک قطعه استوانهای از آلومینیوم جامد، تحت فشار بالا از یک قالب عبور داده میشود.
دهانه خروجی قالب دارای شکل مشخصی است و آلومینیوم پس از عبور از آن، همان شکل هندسی را به خود میگیرد.
برای مثال، اگر دهانه قالب دارای مقطع مستطیلی باشد، محصول خروجی نیز دارای مقطع مستطیلی خواهد بود. همین ویژگی امکان تولید انواع مقاطع پیچیده، از جمله پروفیلهای چندحفرهای و اختصاصی درب و پنجره را فراهم میکند.
نکته مهم این است که در اکستروژن، آلومینیوم ذوب نمیشود؛ بلکه در حالت جامد و در دمای بالا، قابلیت تغییر شکل پلاستیک پیدا میکند.
این موضوع یکی از تفاوتهای اساسی اکستروژن با فرایند ریختهگری است.
چرا از اکستروژن برای تولید پروفیل آلومینیومی استفاده میشود؟
این روش مزایای متعددی دارد:
- امکان تولید مقاطع پیچیده و اختصاصی
- دقت ابعادی مناسب
- قابلیت تولید پروفیلهای بلند
- استفاده بهینه از مواد اولیه
- امکان تولید مقاطع توخالی و چندحفرهای
- خواص مکانیکی مناسب
- قابلیت انجام عملیات سطحی مختلف
- امکان تولید انبوه با کیفیت یکنواخت
به همین دلیل، اکستروژن به یکی از اصلیترین فناوریهای تولید پروفیل آلومینیومی در صنعت ساختمان تبدیل شده است.
بخش دوم: مراحل تولید پروفیل آلومینیومی به روش اکستروژن
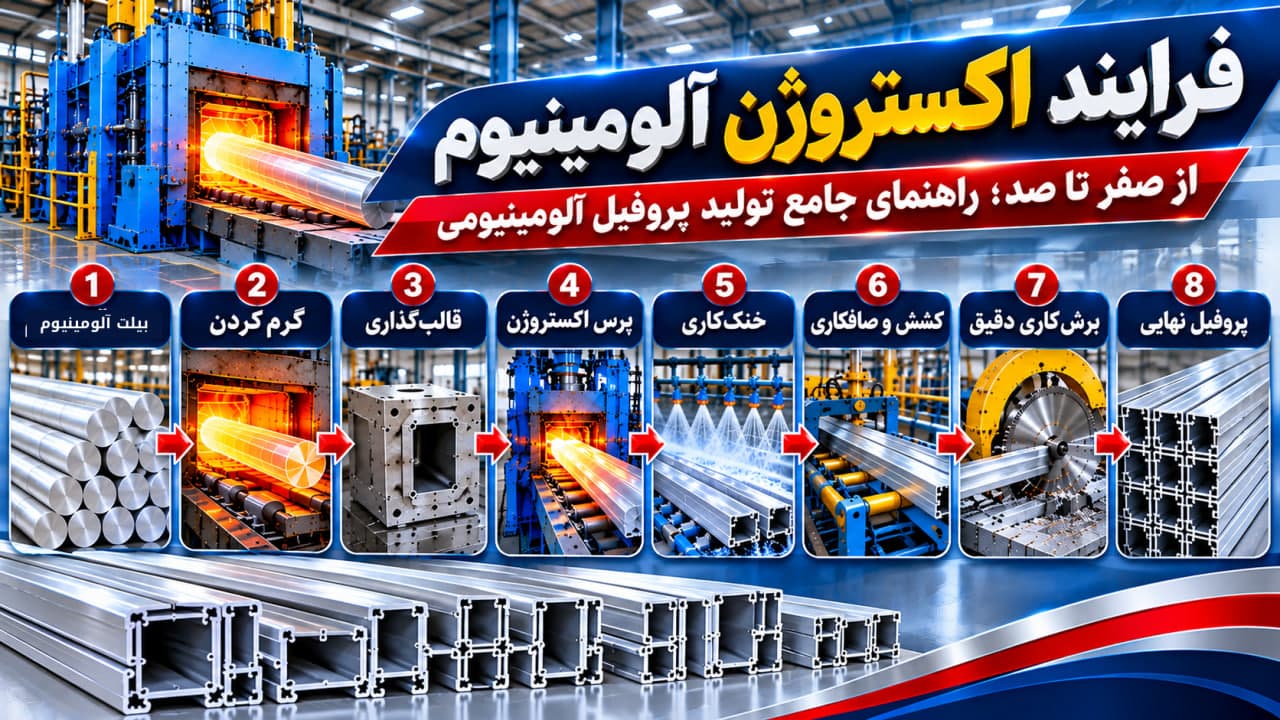
فرایند تولید پروفیل آلومینیومی از چندین مرحله تخصصی تشکیل شده است.
ترتیب کلی مراحل به این صورت است:
۱. آمادهسازی بیلت آلومینیوم
۲. برش بیلت
۳. گرمکردن بیلت
۴. آمادهسازی و گرمکردن قالب
۵. قرارگیری بیلت در دستگاه پرس
۶. انجام عملیات پرس اکستروژن
۷. خروج پروفیل از قالب
۸. خنککاری پروفیل
۹. انتقال به میز خنککننده
۱۰. عملیات کشش و صافکاری
۱۱. برش پروفیل در طول موردنظر
۱۲. عملیات حرارتی و پیرسازی
۱۳. کنترل کیفیت
۱۴. عملیات پرداخت و پوشش سطحی
۱۵. بستهبندی و ارسال محصول نهایی
در ادامه، هر مرحله را بهصورت جداگانه بررسی میکنیم.
مرحله اول: بیلت آلومینیوم (Aluminum Billet)
بیلت آلومینیوم ماده اولیه اصلی در فرایند اکستروژن است.
بیلت معمولاً به شکل استوانهای تولید میشود و از آلیاژهای مختلف آلومینیوم تشکیل شده است.
کیفیت بیلت تأثیر مستقیمی بر کیفیت پروفیل نهایی دارد؛ به همین دلیل انتخاب آلیاژ مناسب و کنترل ساختار متالورژیکی آن اهمیت بسیار زیادی دارد.
ویژگیهای مهم بیلت
- ترکیب شیمیایی کنترلشده
- ساختار متالورژیکی یکنواخت
- حداقل میزان ناخالصی
- عدم وجود ترکهای داخلی
- کیفیت مناسب سطح
- توزیع یکنواخت عناصر آلیاژی
در صنعت تولید درب و پنجره آلومینیومی، آلیاژهای سری 6000 اهمیت ویژهای دارند.
بهخصوص آلیاژهای 6060 و 6063 به دلیل قابلیت اکستروژن مناسب، کیفیت سطحی مطلوب و قابلیت عملیات حرارتی، کاربرد گستردهای دارند.
توضیح تصویر: بیلتهای استوانهای آلومینیومی که بهعنوان ماده اولیه وارد خط تولید اکستروژن میشوند.
مرحله دوم: برش بیلت (Billet Cutting)
پس از انتخاب بیلت مناسب، باید آن را متناسب با ظرفیت دستگاه پرس و طول موردنیاز برش داد.
طول بیلت براساس عوامل مختلفی تعیین میشود:
- قطر بیلت
- ظرفیت دستگاه پرس
- طول پروفیل موردنیاز
- نسبت اکستروژن
- میزان ضایعات فرایند
برش باید با دقت انجام شود تا سطح انتهایی بیلت صاف و یکنواخت باشد.
برش نامناسب میتواند باعث ایجاد مشکلاتی در تغذیه دستگاه پرس و جریان مواد داخل قالب شود.
همچنین در محاسبات تولید باید مقدار ضایعات انتهایی و قسمت باقیمانده بیلت در نظر گرفته شود.
توضیح تصویر: دستگاه برش صنعتی در حال تبدیل بیلت آلومینیوم به قطعاتی با طول مشخص برای ورود به خط اکستروژن.
مرحله سوم: گرمکردن بیلت (Billet Heating)
یکی از حساسترین مراحل اکستروژن، گرمکردن بیلت است.
آلومینیوم در حالت عادی مقاومت بالایی در برابر تغییر شکل دارد. برای اینکه بتوان آن را با فشار مناسب از قالب عبور داد، باید دمای آن تا محدوده مشخصی افزایش پیدا کند.
در بسیاری از فرایندهای اکستروژن آلیاژهای سری 6000، دمای بیلت معمولاً در محدوده تقریبی 400 تا 500 درجه سانتیگراد قرار میگیرد.
دمای دقیق به نوع آلیاژ، شرایط پرس، طراحی قالب و سرعت تولید بستگی دارد.
روشهای گرمکردن بیلت
۱. کوره گازی
در این روش بیلتها با استفاده از انرژی حرارتی حاصل از احتراق گاز گرم میشوند.
کورههای گازی تونلی از تجهیزات متداول در خطوط تولید صنعتی هستند.
۲. گرمکن القایی
در این روش از میدان الکترومغناطیسی برای ایجاد حرارت در بیلت استفاده میشود.
گرمکنهای القایی قابلیت افزایش سریع دما را دارند و امکان کنترل دقیقتر شرایط حرارتی را فراهم میکنند.
اهمیت کنترل دمای بیلت
اگر بیلت بیش از اندازه سرد باشد، نیروی موردنیاز برای اکستروژن افزایش پیدا میکند و ممکن است فشار بیش از حد به دستگاه و قالب وارد شود.
از طرف دیگر، افزایش بیش از حد دما میتواند موجب افت کیفیت سطح، تغییر شرایط جریان فلز و حتی ایجاد عیوب متالورژیکی شود.
بنابراین کنترل یکنواخت دمای بیلت یکی از عوامل اصلی تولید پروفیل باکیفیت است.
توضیح تصویر: گرمکردن بیلت آلومینیومی در کوره صنعتی یا سیستم القایی پیش از ورود به دستگاه پرس.
مرحله چهارم: آمادهسازی و گرمکردن قالب (Die Preheating)
قالب اکستروژن یکی از مهمترین و تخصصیترین تجهیزات خط تولید محسوب میشود.
شکل نهایی پروفیل مستقیماً به طراحی دهانه خروجی قالب وابسته است.
قالبها معمولاً از فولادهای ابزار گرمکار ساخته میشوند که توانایی تحمل فشار و دمای بالای فرایند را دارند.
چرا قالب باید گرم شود؟
اگر قالب در دمای پایین وارد دستگاه پرس شود، میتواند باعث کاهش دمای موضعی آلومینیوم و اختلال در جریان مواد شود.
همچنین اختلاف دمای زیاد بین بیلت و قالب ممکن است باعث ایجاد مشکلاتی در سطح پروفیل و توزیع جریان فلز شود.
به همین دلیل، قالب پیش از نصب در دستگاه پرس، داخل کوره مخصوص گرم میشود.
دمای پیشگرمایش قالب در بسیاری از خطوط تولید در محدوده تقریبی 425 تا 500 درجه سانتیگراد قرار دارد؛ البته مقدار دقیق به طراحی قالب و شرایط تولید بستگی دارد.
انواع قالب اکستروژن
قالب توپر (Solid Die)
برای تولید پروفیلهایی استفاده میشود که فاقد حفره داخلی هستند.
قالب توخالی (Hollow Die)
برای تولید پروفیلهایی با یک یا چند فضای خالی داخلی استفاده میشود.
در تولید پروفیلهای درب و پنجره آلومینیومی، قالبهای توخالی و چندحفرهای کاربرد بسیار زیادی دارند.
توضیح تصویر: قالب فولادی اکستروژن و کوره مخصوص پیشگرمایش آن، پیش از نصب در دستگاه پرس.
مرحله پنجم: قرارگیری بیلت در دستگاه پرس (Billet Loading)
پس از گرمشدن بیلت و آمادهسازی قالب، نوبت به انتقال بیلت به دستگاه پرس میرسد.
بیلت گرمشده توسط سیستم انتقال به داخل محفظهای به نام کانتینر (Container) هدایت میشود.
کانتینر محفظهای مقاوم در برابر فشار و دمای بالا است که بیلت را در زمان انجام عملیات اکستروژن در موقعیت مناسب نگه میدارد.
در قسمت پشت بیلت، قطعهای به نام دامی بلاک (Dummy Block) قرار میگیرد.
وظیفه دامی بلاک انتقال نیروی پیستون به بیلت و جلوگیری از تماس مستقیم آن با بخشهای اصلی رام است.
در این مرحله، تمام اجزا باید در موقعیت صحیح قرار بگیرند تا عملیات پرس بدون انحراف و مشکل انجام شود.
توضیح تصویر: ورود بیلت گرمشده به کانتینر دستگاه پرس و قرارگیری آن در مسیر حرکت رام.
مرحله ششم: عملیات پرس اکستروژن (Extrusion Pressing)
این مرحله، اصلیترین بخش فرایند اکستروژن است.
در این مرحله، دستگاه پرس با استفاده از نیروی هیدرولیکی بسیار زیاد، بیلت گرمشده را به سمت قالب هدایت میکند.
نیروی واردشده باعث میشود آلومینیوم تحت فشار و تغییر شکل پلاستیک قرار بگیرد و از دهانه قالب عبور کند.
نحوه عملکرد دستگاه پرس
۱. رام دستگاه حرکت خود را آغاز میکند.
۲. نیروی هیدرولیکی به بیلت منتقل میشود.
۳. بیلت تحت فشار قرار میگیرد.
۴. آلومینیوم به سمت دهانه قالب جریان پیدا میکند.
۵. فلز از مقطع قالب عبور میکند.
۶. پروفیل با شکل هندسی موردنظر از سمت دیگر قالب خارج میشود.
در این فرایند، طراحی قالب نقش تعیینکنندهای در نحوه توزیع جریان آلومینیوم دارد.
اگر جریان فلز در قسمتهای مختلف قالب یکنواخت نباشد، ممکن است مشکلاتی مانند تابیدگی، پیچش یا اختلاف ضخامت در پروفیل ایجاد شود.
نسبت اکستروژن چیست؟
یکی از پارامترهای مهم در این مرحله، نسبت اکستروژن (Extrusion Ratio) است.
این نسبت از تقسیم سطح مقطع اولیه بیلت بر مجموع سطح مقطع فلز خروجی محاسبه میشود.
هرچه نسبت اکستروژن بیشتر باشد، میزان تغییر شکل ماده نیز بیشتر خواهد بود.
این پارامتر در انتخاب ظرفیت پرس و طراحی قالب اهمیت زیادی دارد.
توضیح تصویر: عملکرد دستگاه پرس هیدرولیکی و عبور بیلت آلومینیوم از قالب برای تولید پروفیل با مقطع مشخص.
مرحله هفتم: خروج پروفیل از قالب
(Profile Exit)
پس از عبور آلومینیوم از دهانه قالب، پروفیل به شکل پیوسته از دستگاه خارج میشود.
در این مرحله، شکل نهایی سطح مقطع پروفیل ایجاد شده است.
پروفیل خروجی هنوز دمای بسیار بالایی دارد و از نظر مکانیکی و حرارتی در شرایط حساسی قرار گرفته است.
سرعت خروج پروفیل باید متناسب با نوع آلیاژ، دمای بیلت، طراحی قالب و ابعاد مقطع تنظیم شود.
چرا سرعت خروج اهمیت دارد؟
سرعت بیش از حد میتواند باعث افزایش دمای موضعی و ایجاد عیوب سطحی شود.
سرعت پایین نیز ممکن است باعث کاهش بهرهوری و تغییر شرایط جریان فلز شود.
در این مرحله، اپراتور و سیستم کنترل خط تولید باید پارامترهای مختلف را بهصورت مستمر بررسی کنند.
توضیح تصویر: خروج پروفیل آلومینیومی گرم از دهانه قالب در دستگاه پرس اکستروژن.
مرحله هشتم: خنککاری پروفیل (Quenching)
پس از خروج پروفیل از قالب، باید دمای آن در شرایط کنترلشده کاهش پیدا کند.
این عملیات که کوئنچ (Quenching) نام دارد، یکی از مراحل مهم در دستیابی به خواص مکانیکی موردنظر است.
در بسیاری از آلیاژهای عملیاتپذیر حرارتی، بهخصوص آلیاژهای سری 6000، سرعت خنککاری نقش مهمی در حفظ عناصر آلیاژی در محلول جامد و دستیابی به خواص مناسب پس از پیرسازی دارد.
روشهای خنککاری
۱. خنککاری با هوا
در این روش از جریان هوای طبیعی یا فنهای صنعتی استفاده میشود.
این روش معمولاً برای مقاطع و آلیاژهایی مناسب است که به سرعت خنککاری پایینتری نیاز دارند.
۲. خنککاری با آب
در این روش از سیستمهای پاشش آب یا مهپاش استفاده میشود.
این روش امکان کاهش سریعتر دمای پروفیل را فراهم میکند.
۳. خنککاری ترکیبی
در برخی خطوط تولید از ترکیب جریان هوا و آب استفاده میشود تا سرعت خنککاری متناسب با شرایط مقطع تنظیم شود.
اهمیت کوئنچ در کیفیت پروفیل
خنککاری نامناسب ممکن است باعث کاهش استحکام نهایی، ایجاد تنشهای پسماند یا تغییر شکل پروفیل شود.
به همین دلیل، انتخاب روش خنککاری باید براساس نوع آلیاژ، ضخامت مقطع و تمپر موردنیاز انجام شود.
توضیح تصویر: سیستم خنککاری پروفیل آلومینیومی پس از خروج از دستگاه پرس، با استفاده از آب یا جریان هوای کنترلشده
مرحله نهم: انتقال پروفیل به میز خنککننده (Run-out Table)
پس از خنککاری اولیه، پروفیلها روی میز مخصوص انتقال و خنککننده قرار میگیرند.
این بخش از خط تولید معمولاً شامل مجموعهای از رولرها، سیستمهای انتقال و تجهیزات هدایت پروفیل است.
وظیفه اصلی این بخش، انتقال یکنواخت پروفیلها و فراهمکردن شرایط مناسب برای کاهش دما پیش از عملیات بعدی است.
در این مرحله باید از برخورد پروفیلها با یکدیگر و ایجاد خراش یا آسیب سطحی جلوگیری شود.
همچنین طول میز انتقال باید متناسب با طول پروفیلهای تولیدی و ظرفیت خط پرس طراحی شده باشد.
توضیح تصویر: قرارگیری پروفیلهای آلومینیومی روی میز انتقال و خنککننده پس از خروج از دستگاه اکستروژن.
مرحله دهم: عملیات کشش و صافکاری (Stretching)
یکی از مراحل مهم پس از خنککاری، عملیات کشش پروفیل است.
در طول فرایند اکستروژن و خنککاری، ممکن است پروفیل دچار انحراف، پیچش یا تنشهای داخلی شود.
برای اصلاح این مشکلات، از دستگاه کشش استفاده میشود.
در این عملیات، دو انتهای پروفیل توسط فکهای مخصوص دستگاه گرفته میشوند و تحت کشش کنترلشده قرار میگیرند.
اهداف عملیات کشش
- اصلاح تابیدگی طولی
- کاهش پیچش پروفیل
- بهبود راستایی
- کاهش برخی تنشهای پسماند
- آمادهسازی پروفیل برای برش دقیق
میزان کشش باید براساس نوع آلیاژ، ضخامت و هندسه مقطع تعیین شود.
کشش بیش از حد میتواند باعث تغییر ابعاد، کاهش ضخامت یا ایجاد مشکلات هندسی شود.
توضیح تصویر: دستگاه کشش صنعتی در حال صافکاری و اصلاح انحراف پروفیل آلومینیومی.
مرحله یازدهم: برش پروفیل (Profile Cutting)
پس از عملیات کشش، پروفیلها برای رسیدن به طول استاندارد برش داده میشوند.
این عملیات توسط دستگاههای برش صنعتی و ارههای مخصوص آلومینیوم انجام میشود.
طول برش به سفارش مشتری، نوع محصول و برنامه تولید بستگی دارد.
نکات مهم در برش پروفیل
- دقت طول برش
- عمودبودن سطح برش
- جلوگیری از ایجاد پلیسه
- جلوگیری از خراش سطحی
- حفظ کیفیت لبهها
در این مرحله، دقت دستگاه برش اهمیت زیادی دارد؛ زیرا پروفیلهای تولیدشده در مراحل بعدی ممکن است وارد عملیات ماشینکاری، مونتاژ یا تولید درب و پنجره شوند.
توضیح تصویر: دستگاه اره صنعتی در حال برش پروفیلهای آلومینیومی به طول موردنظر.
مرحله دوازدهم: عملیات حرارتی و پیرسازی (Artificial Aging)
پس از برش، بسیاری از پروفیلهای آلومینیومی وارد مرحله عملیات حرارتی میشوند.
یکی از مهمترین عملیات حرارتی در آلیاژهای سری 6000، پیرسازی مصنوعی (Artificial Aging) است.
هدف از این فرایند، افزایش استحکام و دستیابی به خواص مکانیکی موردنظر است.
پیرسازی مصنوعی چگونه انجام میشود؟
در این عملیات، پروفیلها داخل کوره مخصوص قرار میگیرند و برای مدت مشخصی در دمای کنترلشده نگهداری میشوند.
در این شرایط، رسوبات ریز تقویتکننده در ساختار آلومینیوم تشکیل میشوند که موجب افزایش استحکام آلیاژ خواهند شد.
دمای عملیات و مدتزمان نگهداری به ترکیب شیمیایی آلیاژ و تمپر موردنظر بستگی دارد.
تفاوت تمپر T5 و T6
تمپر T5
در این حالت، پروفیل پس از خروج از فرایند شکلدهی در دمای بالا، بهصورت کنترلشده خنک شده و سپس تحت عملیات پیرسازی مصنوعی قرار میگیرد.
تمپر T6
در این حالت، ابتدا عملیات انحلالی و سپس کوئنچ مناسب انجام میشود و در ادامه قطعه تحت پیرسازی مصنوعی قرار میگیرد.
این دو تمپر از نظر مسیر عملیات حرارتی تفاوت دارند و انتخاب آنها به آلیاژ و الزامات فنی محصول وابسته است.
در تولید پروفیلهای درب و پنجره، دستیابی به تمپر مناسب اهمیت زیادی دارد؛ زیرا استحکام، مقاومت در برابر تغییر شکل و عملکرد نهایی پروفیل به آن وابسته است.
توضیح تصویر: قرارگیری پروفیلهای آلومینیومی در کوره صنعتی برای انجام عملیات پیرسازی مصنوعی و دستیابی به خواص مکانیکی موردنظر.
مرحله سیزدهم: کنترل کیفیت پروفیل (Quality Control)
پس از تکمیل مراحل اصلی تولید، پروفیلها باید از نظر کیفی مورد بررسی قرار بگیرند.
کنترل کیفیت یکی از مهمترین بخشهای تولید صنعتی است؛ زیرا حتی کوچکترین انحراف در ابعاد یا خواص مکانیکی میتواند عملکرد نهایی محصول را تحت تأثیر قرار دهد.
مهمترین آزمایشهای کنترل کیفیت
۱. کنترل ابعادی
در این مرحله ابعاد خارجی، ضخامت دیوارهها، اندازه حفرهها و سایر مشخصات هندسی پروفیل بررسی میشوند.
۲. کنترل راستایی
پروفیل از نظر تابیدگی، پیچش و انحراف طولی بررسی میشود.
۳. بررسی کیفیت سطح
وجود خراش، ترک، خطوط سطحی، لکه و سایر عیوب ظاهری بررسی میشود.
۴. آزمایش سختی
سختی پروفیل با استفاده از تجهیزات مخصوص اندازهگیری میشود.
۵. آزمایش خواص مکانیکی
در صورت نیاز، آزمون کشش برای بررسی استحکام تسلیم، استحکام کششی و درصد ازدیاد طول انجام میشود.
۶. بررسی ترکیب شیمیایی
برای اطمینان از مطابقت آلیاژ با مشخصات فنی، ترکیب عناصر آلیاژی بررسی میشود.
توضیح تصویر: بازرسی ابعادی و آزمایشهای کنترل کیفیت پروفیل آلومینیومی در آزمایشگاه صنعتی.
مرحله چهاردهم: عملیات سطحی پروفیل آلومینیومی (Surface Treatment)
پس از تولید و کنترل کیفیت، پروفیلهای آلومینیومی میتوانند براساس کاربرد نهایی تحت عملیات سطحی قرار بگیرند.
هدف از این عملیات، افزایش مقاومت سطحی، بهبود ظاهر و ایجاد رنگ یا پوشش موردنظر است.
انواع عملیات سطحی
۱. آنادایزینگ (Anodizing)
آنادایزینگ فرایندی الکتروشیمیایی است که در آن لایه اکسیدی کنترلشدهای روی سطح آلومینیوم ایجاد میشود.
این لایه میتواند مقاومت در برابر خوردگی و سایش را افزایش دهد و ظاهر مناسبی به پروفیل بدهد.
۲. رنگ پودری الکترواستاتیک (Powder Coating)
در این روش، پودر رنگ با استفاده از میدان الکترواستاتیکی روی سطح پروفیل قرار میگیرد.
سپس پروفیل وارد کوره پخت میشود تا پوشش نهایی شکل بگیرد.
۳. طرح چوب (Wood Effect)
در این روش، با استفاده از فرایندهای مخصوص انتقال طرح، ظاهری مشابه چوب طبیعی روی سطح پروفیل ایجاد میشود.
این روش در تولید پروفیلهای دکوراتیو و معماری کاربرد فراوان دارد.
۴. پرداخت مکانیکی
در برخی کاربردها، سطح آلومینیوم با استفاده از عملیات مکانیکی مانند برسکاری یا پولیش آماده میشود.
توضیح تصویر: نمونههایی از خطوط صنعتی آنادایزینگ، رنگ پودری و ایجاد طرح چوب روی پروفیلهای آلومینیومی.
مرحله پانزدهم: بستهبندی و ارسال محصول نهایی (Packaging)
پس از تکمیل عملیات تولید، کنترل کیفیت و پوشش سطحی، پروفیلها آماده بستهبندی میشوند.
بستهبندی مناسب نقش مهمی در حفظ کیفیت ظاهری و جلوگیری از آسیبهای احتمالی هنگام حملونقل دارد.
در این مرحله، پروفیلها براساس نوع، ابعاد، رنگ و سفارش مشتری دستهبندی میشوند.
سپس با استفاده از پوششهای محافظ، فوم، کاغذ مخصوص یا سایر تجهیزات بستهبندی، برای انتقال به انبار یا محل مصرف آماده میشوند.
توضیح تصویر: دستهبندی و بستهبندی پروفیلهای آلومینیومی تولیدشده برای ارسال به مشتریان و مراکز مصرف.
بخش سوم: انواع روشهای اکستروژن آلومینیوم
اکستروژن آلومینیوم با روشهای مختلفی انجام میشود که هرکدام ویژگیها و کاربردهای خاص خود را دارند.
۱. اکستروژن مستقیم (Direct Extrusion)
این روش یکی از رایجترین روشهای تولید پروفیل آلومینیومی است.
در اکستروژن مستقیم، بیلت داخل کانتینر قرار میگیرد و رام دستگاه آن را به سمت قالب فشار میدهد.
در نتیجه، آلومینیوم از دهانه قالب عبور کرده و پروفیل تولید میشود.
در این روش جهت حرکت بیلت و جهت حرکت پروفیل خروجی یکسان است.
بیشتر خطوط تولید پروفیلهای ساختمانی از این روش استفاده میکنند.
۲. اکستروژن غیرمستقیم (Indirect Extrusion)
در این روش، قالب به رام متصل میشود و در داخل بیلت حرکت میکند.
در نتیجه، جریان فلز نسبت به قالب در جهت مخالف حرکت نسبی رام قرار میگیرد.
یکی از مزایای این روش، کاهش اصطکاک بین بیلت و دیواره کانتینر است.
بااینحال، محدودیتهای تجهیزاتی و طراحی باعث شده اکستروژن مستقیم در بسیاری از خطوط تولید صنعتی کاربرد گستردهتری داشته باشد.
۳. اکستروژن توپر و توخالی
از نظر شکل محصول، قالبهای اکستروژن به دو گروه اصلی تقسیم میشوند.
قالبهای توپر برای تولید مقاطع بدون فضای خالی داخلی استفاده میشوند.
قالبهای توخالی برای تولید پروفیلهایی با حفرههای داخلی به کار میروند.
در قالبهای توخالی معمولاً از سیستمهای پورتهول و پلدار استفاده میشود.
در این قالبها، جریان آلومینیوم به چند مسیر تقسیم شده و پس از عبور از محفظههای جوش، دوباره به یکدیگر متصل میشود.
این اتصال تحت فشار و دمای مناسب انجام میشود و در نهایت مقطع توخالی شکل میگیرد.
بخش چهارم: نقش آلیاژهای آلومینیوم در کیفیت اکستروژن
یکی از عوامل مهم در موفقیت فرایند اکستروژن، انتخاب آلیاژ مناسب است.
هر آلیاژ رفتار متفاوتی در برابر فشار، دما و تغییر شکل دارد.
در صنعت اکستروژن، آلیاژهای سری 6000 از اهمیت بالایی برخوردار هستند.
آلیاژ 6060
این آلیاژ به دلیل قابلیت اکستروژن مناسب و کیفیت سطحی مطلوب، در تولید بسیاری از مقاطع معماری کاربرد دارد.
آلیاژ 6063
یکی از پرکاربردترین آلیاژها در تولید پروفیلهای درب و پنجره آلومینیومی است.
ویژگیهای مهم آن عبارتاند از:
- قابلیت اکستروژن مناسب
- کیفیت سطحی مطلوب
- قابلیت آنادایزینگ
- قابلیت عملیات حرارتی
- مقاومت مناسب در برابر خوردگی
آلیاژ 6061
این آلیاژ نسبت به بسیاری از آلیاژهای رایج ساختمانی استحکام بالاتری دارد و در کاربردهای صنعتی و سازهای مورد استفاده قرار میگیرد.
انتخاب آلیاژ باید با توجه به کاربرد نهایی، الزامات مکانیکی و شرایط تولید انجام شود.
بخش پنجم: عیوب رایج در فرایند اکستروژن آلومینیوم
با وجود پیشرفت فناوری و استفاده از تجهیزات پیشرفته، فرایند اکستروژن همچنان ممکن است با عیوب مختلفی همراه باشد.
شناخت این عیوب برای کنترل کیفیت و کاهش ضایعات اهمیت زیادی دارد.
۱. ترکهای سطحی (Surface Cracks)
این عیب به شکل ترکهایی روی سطح پروفیل ظاهر میشود.
یکی از دلایل احتمالی آن، بالا بودن دمای خروجی یا سرعت بیش از حد اکستروژن است.
۲. خطوط قالب (Die Lines)
این خطوط به شکل شیارها یا خطوط طولی روی سطح پروفیل مشاهده میشوند.
سایش قالب، آسیب سطحی و تجمع مواد روی سطوح کاری قالب میتوانند در ایجاد این عیب مؤثر باشند.
۳. تابیدگی پروفیل (Bowing)
تابیدگی به معنای انحراف پروفیل از خط مستقیم است.
جریان نامتعادل فلز در قالب، خنککاری غیریکنواخت و شرایط نامناسب کشش میتوانند باعث ایجاد این مشکل شوند.
۴. پیچش پروفیل (Twisting)
در این حالت، پروفیل در طول خود دچار چرخش یا پیچش میشود.
طراحی نامناسب قالب و اختلاف سرعت جریان فلز در بخشهای مختلف مقطع از عوامل احتمالی آن هستند.
۵. اختلاف ضخامت دیوارهها
در پروفیلهای چندحفرهای ممکن است ضخامت دیوارهها با مقادیر طراحیشده اختلاف داشته باشد.
این مشکل میتواند به طراحی قالب، شرایط جریان مواد یا تنظیمات فرایند مربوط باشد.
۶. عیوب جوش در پروفیلهای توخالی
در قالبهای پورتهول، بخشهای مختلف آلومینیوم در داخل محفظه جوش به یکدیگر متصل میشوند.
اگر شرایط دما، فشار و جریان مناسب نباشد، ممکن است کیفیت اتصال داخلی کاهش پیدا کند.
بخش ششم: عوامل مؤثر بر کیفیت نهایی پروفیل آلومینیومی
کیفیت محصول نهایی به مجموعهای از عوامل وابسته است.
مهمترین این عوامل عبارتاند از:
کیفیت بیلت: ترکیب شیمیایی و ساختار متالورژیکی بیلت بر رفتار آن در زمان اکستروژن تأثیر مستقیم دارد.
دمای بیلت: دمای مناسب موجب شکلپذیری بهتر و جریان یکنواختتر فلز میشود.
طراحی قالب: طراحی اصولی قالب باعث توزیع مناسب جریان آلومینیوم و تولید مقطع دقیق میشود.
سرعت پرس: سرعت اکستروژن باید متناسب با آلیاژ و هندسه مقطع تنظیم شود.
دمای خروجی: کنترل دمای پروفیل در زمان خروج از قالب برای دستیابی به خواص مطلوب اهمیت دارد.
سیستم خنککاری: سرعت و یکنواختی خنککاری بر خواص مکانیکی و پایداری ابعادی پروفیل تأثیرگذار است.
عملیات کشش: کشش صحیح باعث اصلاح راستایی و کاهش برخی تنشهای پسماند میشود.
عملیات حرارتی: اجرای صحیح پیرسازی نقش مهمی در دستیابی به استحکام نهایی دارد.
بخش هفتم: کاربرد اکستروژن آلومینیوم در صنعت درب و پنجره
یکی از مهمترین حوزههای مصرف محصولات اکستروژن، صنعت تولید درب و پنجره آلومینیومی است.
امروزه سیستمهای مدرن آلومینیومی به دلیل استحکام مناسب، ظاهر زیبا، طول عمر بالا و قابلیت طراحی مقاطع پیچیده، در ساختمانهای مسکونی، تجاری و صنعتی کاربرد گستردهای دارند.
تولید سیستمهای مختلف پنجره آلومینیومی بدون فناوری اکستروژن عملاً امکانپذیر نیست.
پروفیلهای ترمال بریک
در سیستمهای ترمال بریک، دو بخش آلومینیومی توسط یک نوار عایق پلیآمیدی به یکدیگر متصل میشوند.
این ساختار باعث کاهش انتقال حرارت از طریق بدنه پروفیل میشود.
سیستمهای لیفت اند اسلاید
در سیستمهای Lift & Slide، پروفیلها باید توانایی تحمل وزن بالای شیشه و لنگه متحرک را داشته باشند.
به همین دلیل، طراحی مقطع و کیفیت اکستروژن اهمیت ویژهای دارد.
سیستمهای فریملس
در سیستمهای فریملس، طراحی مقاطع آلومینیومی باید بهگونهای باشد که ضمن حفظ استحکام و عملکرد مناسب، حداقل حضور ظاهری فریم در نمای ساختمان ایجاد شود.
سیستمهای کرتین وال
در نمای کرتین وال، پروفیلهای آلومینیومی بهعنوان بخش اصلی سازه نگهدارنده شیشه عمل میکنند.
در این سیستمها، دقت ابعادی، استحکام و کیفیت سطح پروفیل اهمیت بسیار زیادی دارد.
بخش هشتم: اهمیت فناوری اکستروژن در آینده صنعت آلومینیوم
با گسترش معماری مدرن و افزایش تقاضا برای مصالح سبک و مقاوم، اهمیت اکستروژن آلومینیوم روزبهروز بیشتر میشود.
توسعه فناوریهای جدید در زمینه طراحی قالب، کنترل هوشمند دما، سیستمهای پرس پیشرفته و تجهیزات اندازهگیری دقیق، امکان تولید پروفیلهایی با کیفیت بالاتر و تلرانسهای دقیقتر را فراهم کرده است.
از طرف دیگر، افزایش توجه به مصرف بهینه انرژی و کاهش اثرات زیستمحیطی، استفاده از آلومینیوم بازیافتی و بهینهسازی فرایندهای تولید را به یکی از موضوعات مهم صنعت تبدیل کرده است.
در آینده، کارخانههای تولید پروفیل آلومینیومی بیش از گذشته به سمت اتوماسیون، کنترل هوشمند فرایند و تولید محصولات مهندسیشده حرکت خواهند کرد.
جمعبندی
اکستروژن آلومینیوم یکی از مهمترین فناوریهای شکلدهی فلزات در صنعت مدرن است که امکان تولید مقاطع متنوع و پیچیده را با دقت و کیفیت مناسب فراهم میکند.
این فرایند از آمادهسازی بیلت آغاز میشود و پس از مراحل گرمکردن، پرس، خنککاری، کشش، برش و عملیات حرارتی به تولید پروفیل نهایی منتهی میشود.
کیفیت محصول نهایی تنها به یک مرحله وابسته نیست؛ بلکه نتیجه هماهنگی دقیق میان مواد اولیه، طراحی قالب، تجهیزات تولید و کنترل پارامترهای فرایند است.
در صنعت درب و پنجره آلومینیومی نیز شناخت این فرایند اهمیت ویژهای دارد؛ زیرا کیفیت پروفیل تولیدشده، زیربنای عملکرد، دوام و زیبایی محصول نهایی خواهد بود.
مشاوره فنی رایگان
برای دریافت مشاوره تخصصی و استعلام قیمت با کارشناسان ما در ارتباط باشید.